Wichtige Warnung: Dies ist ein historischer Archivtext, keine aktuelle Maschinenspezifikation, Kapazitätsberechnung, Risikobewertung oder Bedienungsanleitung. Anziehmethoden, Modelle, Abmessungen, Geschwindigkeiten, Formeln, Prüfgeräte und Verfahren müssen gemäß den geltenden Vorschriften, der Herstellerdokumentation und den Regeln für sicheres Arbeiten überprüft werden.
Dieser Text ist kein Angebot von Maschinen, Testern oder Servicedokumentationen von Savo Kusić. Der Schwerpunkt des aktuellen Angebots liegt auf Fenstern, Türen und zugehörigen Lösungen.
Spannen der Säge im Rahmen
Bei Dachrinnen müssen die Sägen gut im Rahmen befestigt und gespannt sein. Beim Arbeiten mit schwach gespannten Sägen entsteht eine Scherbe in Form eines Wellenschnitts etc. Die gebräuchlichste Methode zum Spannen der Säge ist die Verwendung eines Keils, eines Exzenters oder einer Schraube (Bild 1) sowie die Art des Spannens mit hydraulischen Vorrichtungen. Das Spannen der Säge mit Keilen ist schlimmer als andere Methoden. Eine Vielzahl von Industriezweigen stellt leistungsstarke, schnell laufende und hochproduktive Sägen in großer Zahl her. Diese hochproduktiven Sägewerke arbeiten in großen Holzverarbeitungsbetrieben der Bauindustrie. Die technischen Eigenschaften dieser Gamaschen sind in der Tabelle 1 aufgeführt.
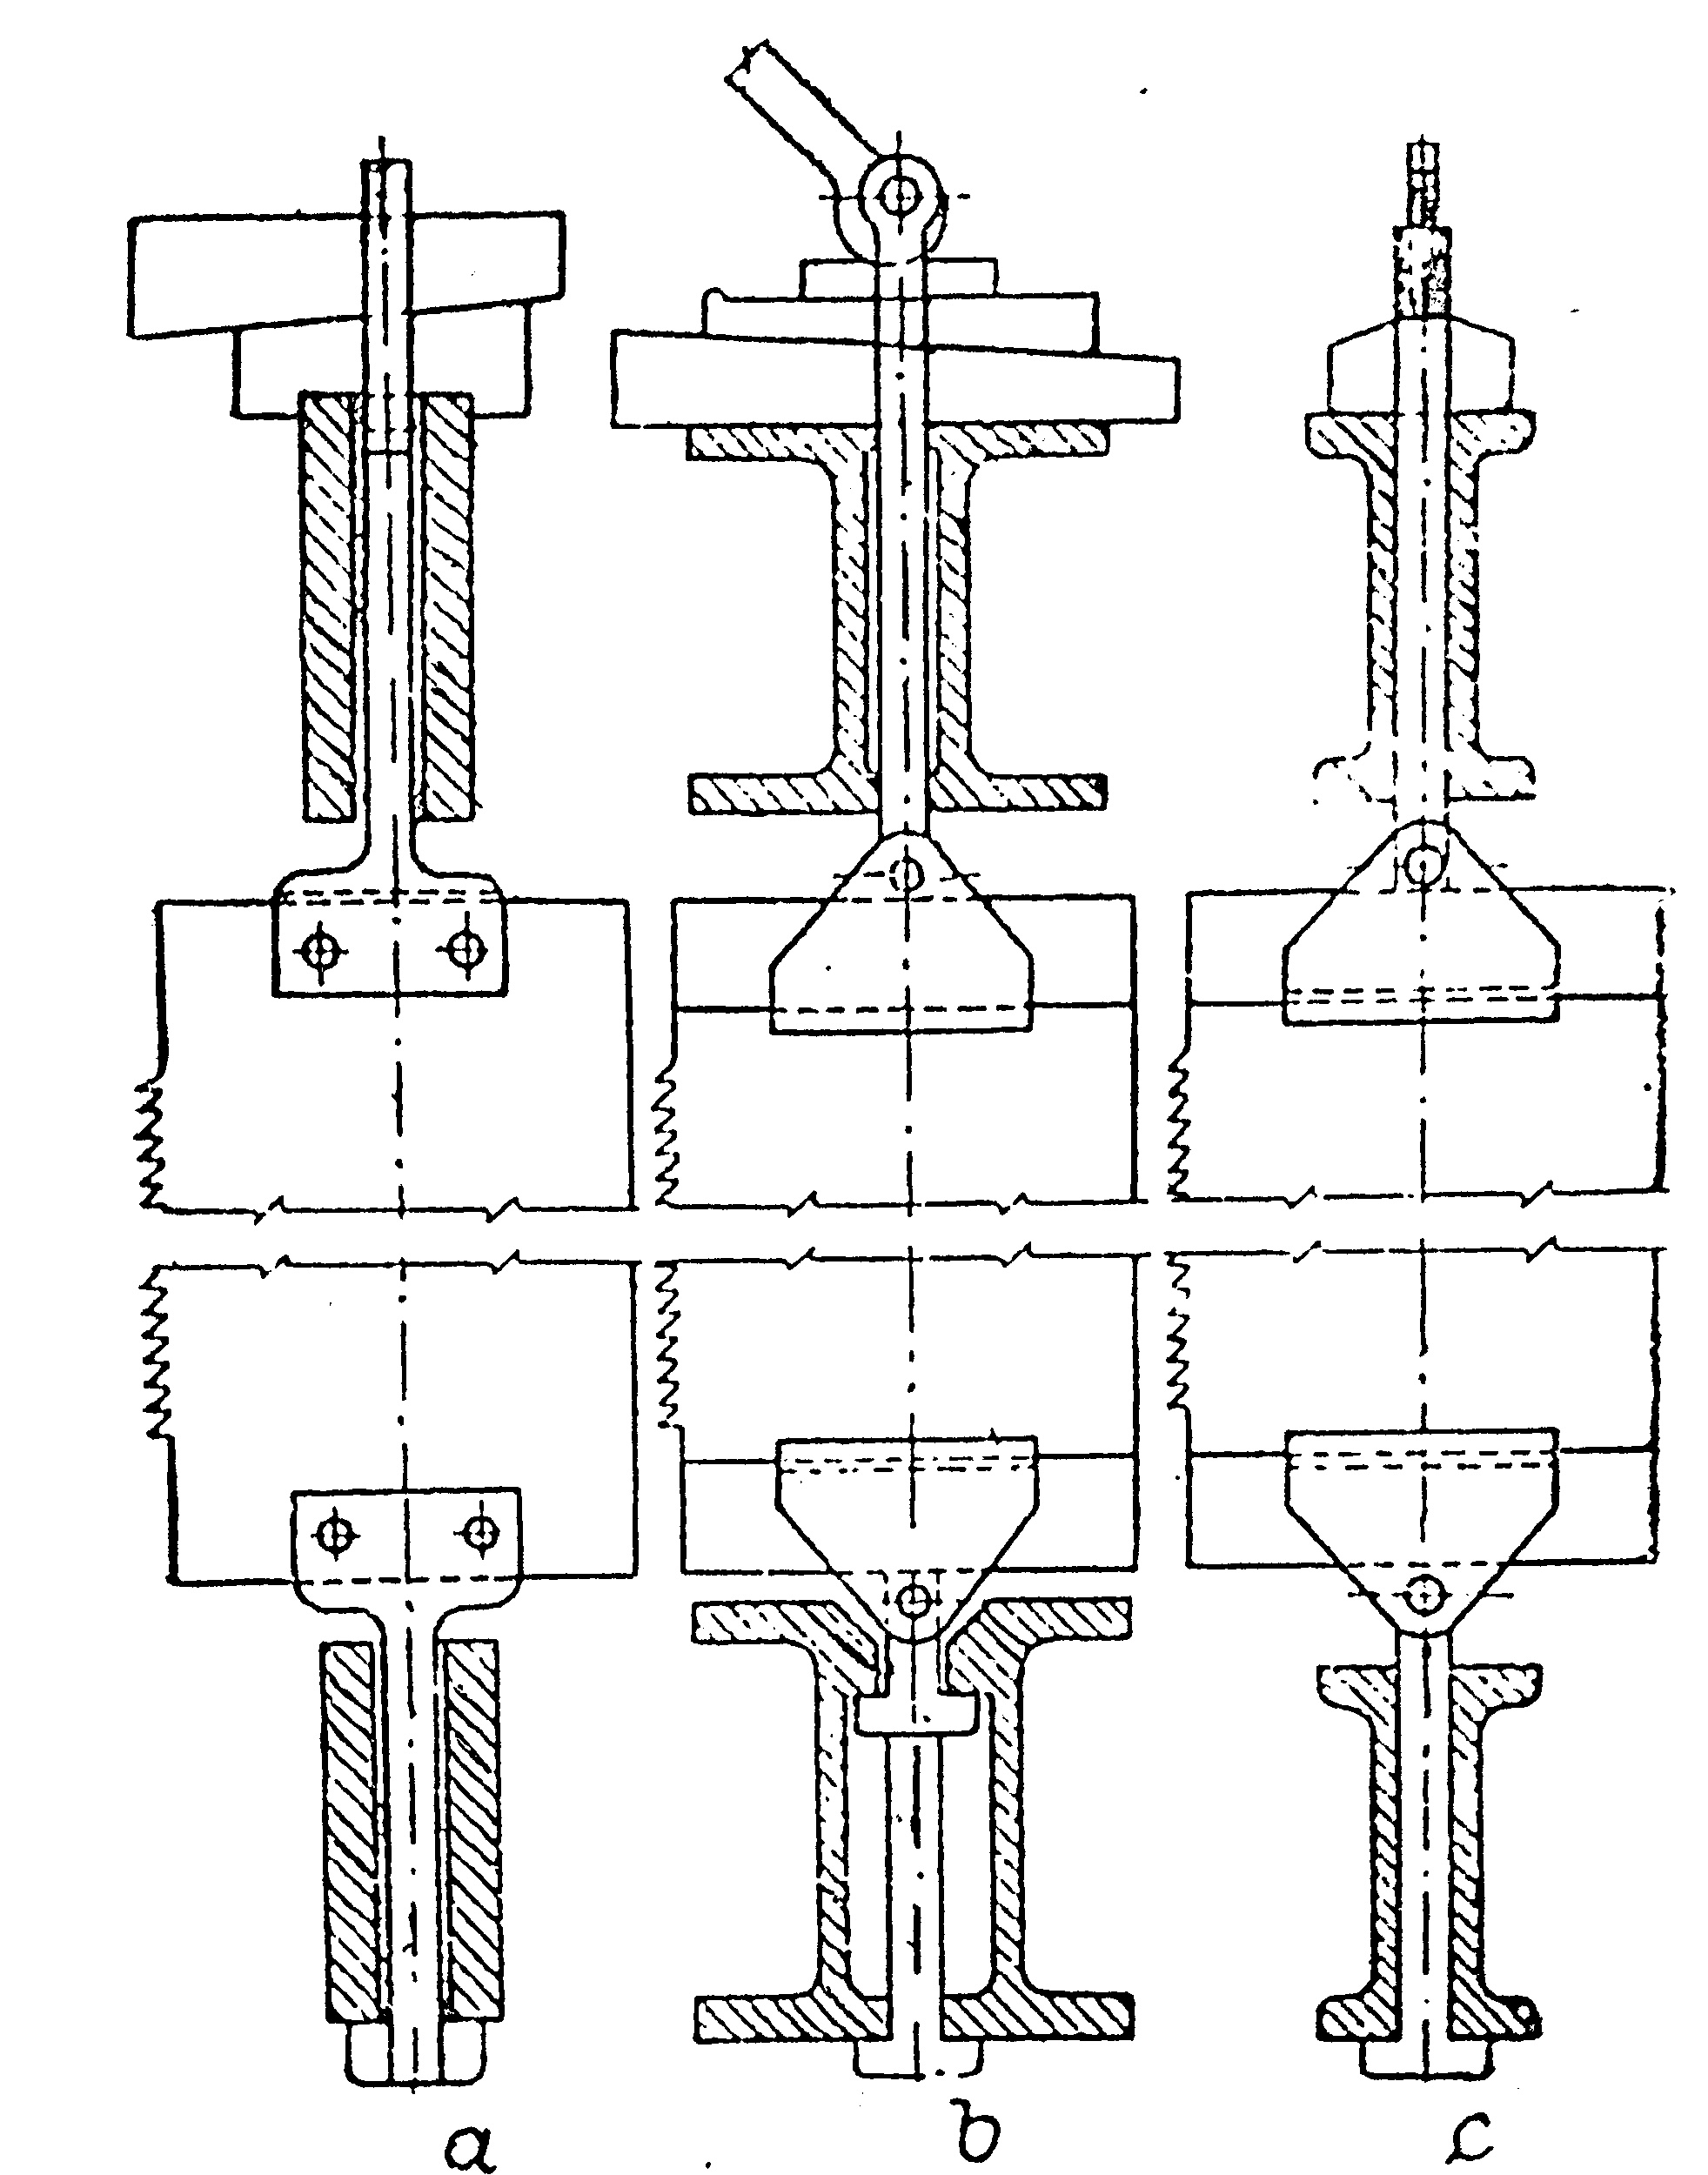
Bild 1: Säge im Sägerahmen spannen
Die wichtigsten Arten von Strumpfbändern mit hoher Produktivität
| Technische Indikatoren | Maßeinheit | Arten von Gatern | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Mit einer Kurbelwelle | Mit zwei Arbeitern | ||||||||||
| RD 75-2 |
RD 60-2 |
RD 50-2 |
RD 40-2 |
RLB 75 |
RD 110 |
R-65 | R-65-2 | RP verschieben–65 | RK-65 | ||
| Öffnungsbreite | mm | 750 | 600 | 500 | 400 | 750 | 1100 | 650 | 650 | 650 | 650 |
| Gehhöhe | mm | 600 | 600 | 600 | 600 | 500 | 600 | 360 | 410 | 410 | 360 |
| Anzahl der Umsätze | U/min | 300 | 315 | 315 | 350 | 290 | 225 | 250 | 250 | 240 | 250 |
| Maximale Verschiebung bei 1 Umdrehung der Schieberwelle | mm | 45 | 45 | 60 | 60 | 22 | 20 | 20 | 20 | 20 | 20 |
| System verschieben | Kontinuierlich | Intermittierend | |||||||||
| Zulässige Anzahl von Testern im Frame | Stk | 12 | 10 | 8 | 8 | 12 | 20 | 10 | 10 | 10 | 10 |
| Ebenenneigungsmodus | Kombination konstanter Steigung des Anschnitts mit variabler Steigung der Säge | Neigung der Säge in Klammern | |||||||||
| Anzahl der zu startenden Walzen | Stk | 4 | 4 | 4 | 4 | 4 | 4 | 4 | 4 | 4 | 8 |
| Gewicht | t | 12 | 12 | 12 | 12 | 9 | 13 | 3,25 | 3,8 | 5 | 4,44 |
Leichte Sägen mit geringer Produktivität werden zum Schneiden von Baumstämmen im ländlichen Bauwesen und in kleineren Betrieben zur Herstellung von Bauelementen aus Holz eingesetzt. Die Eigenschaften dieser Kindergamaschen finden Sie in der Tabelle 2.
Leichte Gamaschen
| Zeiger | Maßeinheit | Arten von Gatern | |||
|---|---|---|---|---|---|
| RS – 50 | RS – 52 | GGS -2 | RP | ||
| Typen | – | Einstöckig mit Übertragung von unten | Einstöckig mit Übertragung von unten | Einstöckig mit Übertragung von unten | Bewegliches einstöckiges Objekt |
| Öffnungsbreite Rahmenstrich |
mm mm |
500 300 |
520 400 |
534 300 |
550 400 |
| Anzahl der Umdrehungen Art der Verschiebung |
U/min | 200 One-Stop während des Arbeitshubs |
250 One-Stop während des Arbeitshubs |
200 One-Stop während des Arbeitshubs |
250 Bi-unterbrochen |
| Maximale Verschiebung Gewicht |
mm kg |
7,2 2000 |
10 3000 |
8 2500 |
15 6000 |
Die Produktivität des Gaters wird nach der Formel berechnet: P = K - Δtnq/1000L m3. Wobei K der Gater-Nutzungskoeffizient ist. Für mechanisierte Drehmaschinen K = 0.93 und für halbmechanisierte Drehmaschinen K = 0.90; Δ - Verschiebung für eine Umdrehung der Schieberwelle; n – Anzahl der Umdrehungen der Torwelle pro Minute; t – Gater-Arbeitszeit in Minuten; q - Protokollvolumen, m3; L - Länge der Stämme, m.
Historische Berechnung der Produktivität
Bei der Ermittlung der durchschnittlichen Jahresproduktivität des Pförtners für eine Schicht müssen Ausfälle berücksichtigt werden, die aufgrund verschiedener Ursachen (Reparaturen, Rohstoffmangel usw.) auftreten. Diese Verluste werden durch den experimentellen Koeffizienten Kgod = 0.9 - 0.92 bestimmt.
Daher wird die durchschnittliche Jahresproduktivität eines Gaters für eine Schicht durch die Formel P = Kgod x K x Δntq/1000L m3 für eine Schicht bestimmt.
Die technischen Eigenschaften der Gater-Tester sind in der Tabelle 3 aufgeführt.
Abmessungen und Profile von Dachrinnensägen
| Länge | Breite | Dicke | Die Teilung der Zähne (der Abstand zwischen den benachbarten Spitzen der Sägezähne) |
|---|---|---|---|
| 1100 | 150 und 180 | 1,2; 1,4; 1,6; 1,8; 2,0 | 15; 19 |
| 1250 | 1,6; 1,8; 2,0; 2,2; 2,4 | 18; 22 | |
| 1400 | 1,8; 2,0; 2,2; 2,4 | 18; 20; 22 | |
| 1500 | 2,0; 2,2; 2,4 | 22; 26 | |
| 1650 | 2,2; 2,4 | 22; 26 | |
| 1830 | 2,2; 2,4 | 22;26 |
Sägen werden in zwei Zahnprofilen hergestellt: mit gebrochener Hinterkante und mit gerader Hinterkante (Abb. 2). Bei der Auswahl der gewünschten Abmessungen der Säge sollten Sie sich an der Länge des Sägerahmens, der Größe seines Hubs und dem Durchmesser der zu schneidenden Stämme orientieren. Die erforderliche Länge der Säge kann durch die Formel L = Dmax + H + (300 bis 350) mm bestimmt werden, wobei L die Länge der Säge in mm ist; Dmax – maximaler Durchmesser der zu schneidenden Stämme; 300 - 350 - Zuschlag aufgrund des Einbaus von Einsätzen für Bretter und Latten; H - Hubhöhe, mm.
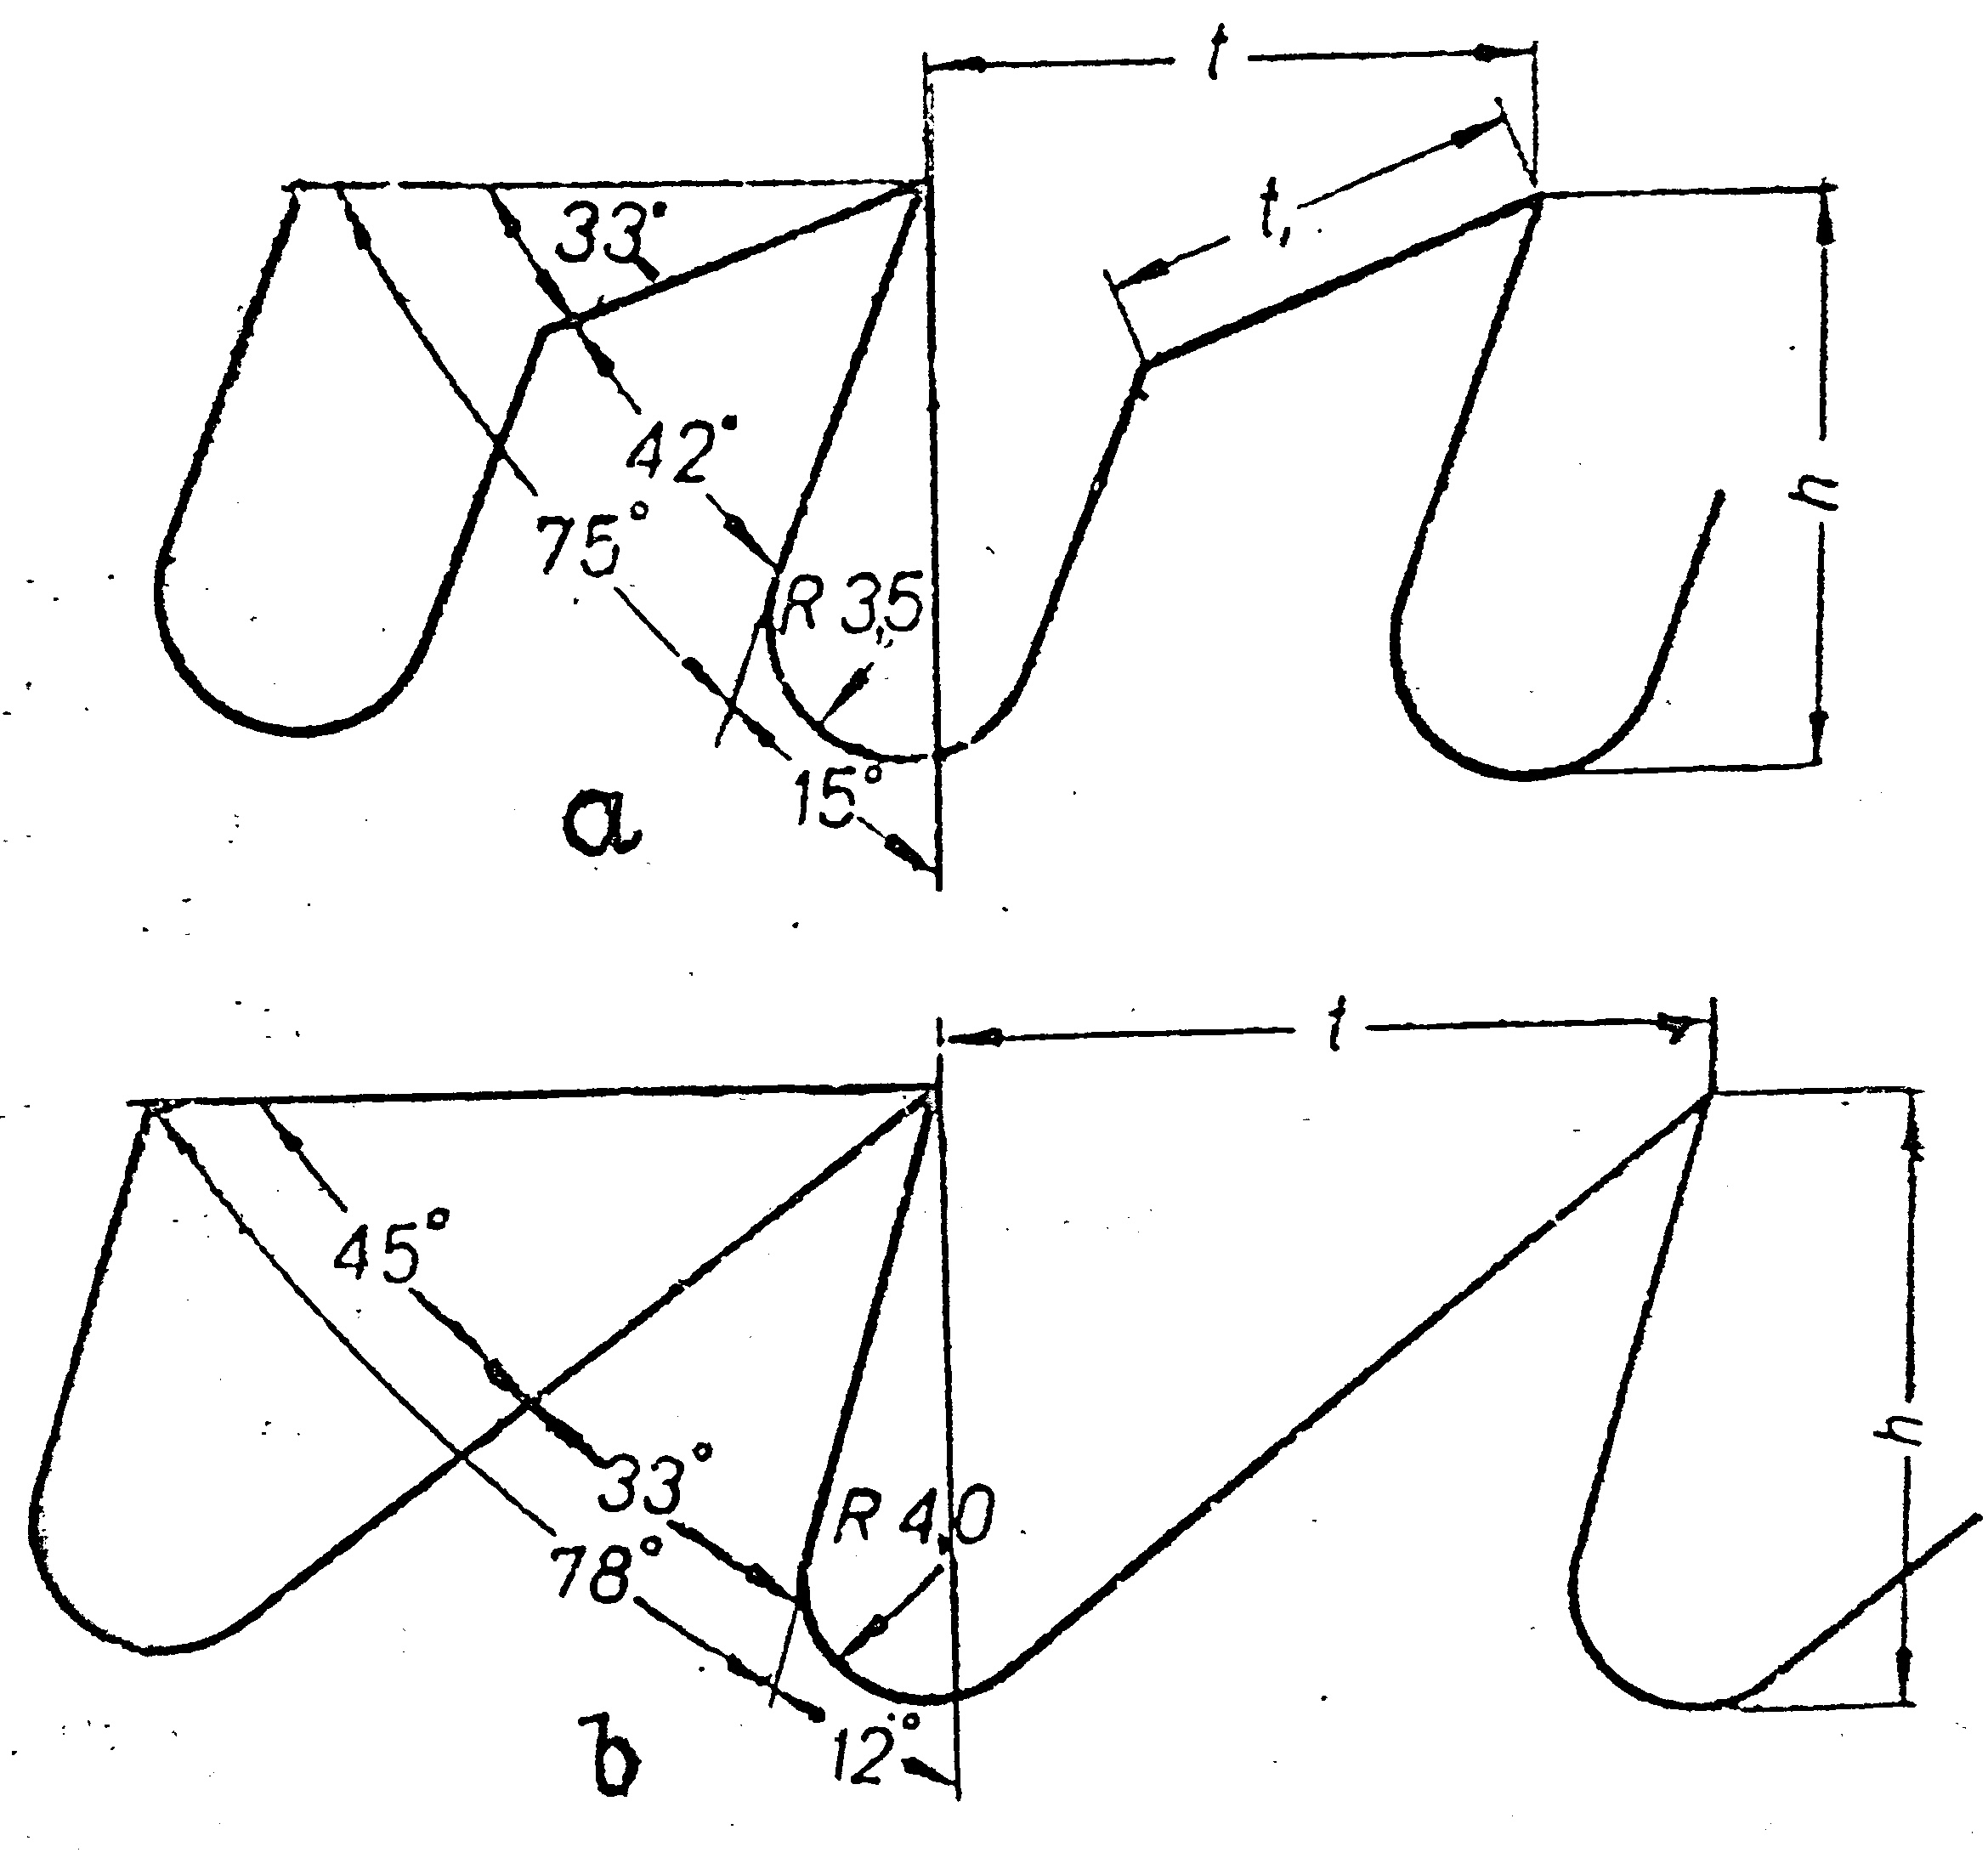
Bild 2: Profil der Zähne der Gehrungssägen
Die Dicke der Säge und die Zahnteilung sollten der Schnitthöhe und der Schnittart entsprechen. Diese gegenseitige Beziehung ist in Tabelle 4 angegeben.
| Slicing-Typ | Durchmesser am dünnen Ende des Baumstamms oder Balkendicke, cm | Zahnteilung, mm | Sägedicke, mm |
|---|---|---|---|
| Protokolle schneiden Dito „ „ |
Bis zu 20 21 – 26 27 – 34 35 und höher |
15 und 18 18 22 26 |
1,6 – 1,8 – 2,0 1,8 – 2,0 2,2 – 2,4 2,2 – 2,4 |
| Holzstämme in Balken schneiden Dito „ „ |
Bis zu 22 23 – 24 35 – 44 45 und höher |
15 und 18 18 22 26 |
1,8 – 2,0 1,8 – 2,0 2,2 – 2,4 2,2 – 2,4 |
| Strahlschneiden Dito |
Bis zu 20 21 und höher |
15 18 |
1,6 – 1,8 1,8 – 2,0 |
Die Sägen werden zusammen mit Bügeln installiert, die am unteren Ende der Säge befestigt werden, und mit einem Satz aus zwei Bügeln und sieben Schrauben für das obere Ende. Die Bügel werden im rechten Winkel zur Hinterkante der Säge befestigt. Die abgeschrägten Kanten des Bügels müssen einander zugewandt sein. Vor dem Nieten des Bügels sollten die Kanten der Säge auf Geradeheit und Parallelität überprüft werden. Ist dies nicht der Fall, sollten sie auf einer Sägeschärfmaschine beschnitten werden.