重要警告: 这是历史存档文本,而不是当前的机器规格、风险评估或钻孔和锪孔手册。必须根据适用法规、制造商文件和安全工作规则检查型号、尺寸、速度、公式、工具、加工深度、指南和程序。
本文并非 Savo Kusić 提供的机器、工具或服务文件。目前的产品重点是门窗和相关解决方案。
钻床和镗床的类型
钻孔机和锪孔机用于钻圆孔,这些圆孔完全或仅在一定程度上穿过材料,用于在连接和连续的元件中制作塞子和凹槽。
钻头按工作主轴的位置分为立式和卧式;按锭数分:单锭、三锭、多锭;按旅行类型划分——分为手动旅行和机械旅行的演练。
钻孔机分为链钻和螺旋钻;按锭数分——单锭和多锭;根据运动类型 - 在具有手动和机械运动的机器上。带有钻具的工作主轴接收来自内置电动机轴的旋转运动。对于单轴链式铣刀,链式铣刀朝待加工的元件移动。对于多轴机床,带有待加工元件的工作台会移向镗刀。
采用机械运动进行钻孔和加深的机器通常至少有两种工作速度和一种怠速。对于钻孔机和锪孔机,加工工具是旋转的空心钻头,并固定在电动机轴上的支架中。钻头的这种结构可以加工较小尺寸的孔。
技术特点
表格1给出了基本类型的钻孔和加深机的技术特性。
| 指标 | 测量单位 | 卧式钻SVG-3 | 链式铣床DCA | 单轴立式钻SV-2M |
|---|---|---|---|---|
| 最大钻孔宽度 | mm | 25 | 16 | 50 |
| 最大钻孔深度 | mm | 100 | 175 | 120 |
| 材料尺寸 宽度 厚度 |
毫米 毫米 |
250 125 |
250 200 |
– – |
| 主轴转数 | 分钟 | 3000 | 3000 | 3000 |
| 驱动切割机构的电机功率 | kW | 2,2 | 3,2 | 2,2 |
| 驱动位移机构的电机功率 | kW | – | 0,52 | – |
在建筑行业公司进行木材加工的实际工作中,广泛使用卧式深孔钻品牌SVGD-3(图1),可以钻圆孔,也可以开各种沟槽。门窗部件上的结钻(图2)、手动或机械运动的单轴链式铣床(图3)也被广泛使用。本机可加工宽度从6到30 mm,深度最大175 mm的孔。机台可垂直移动225,水平移动400 mm。也可以以一定角度打孔。这是通过将桌子两侧旋转30o 来实现的。根据孔的宽度,电机功率可为3,2或5,5kW。
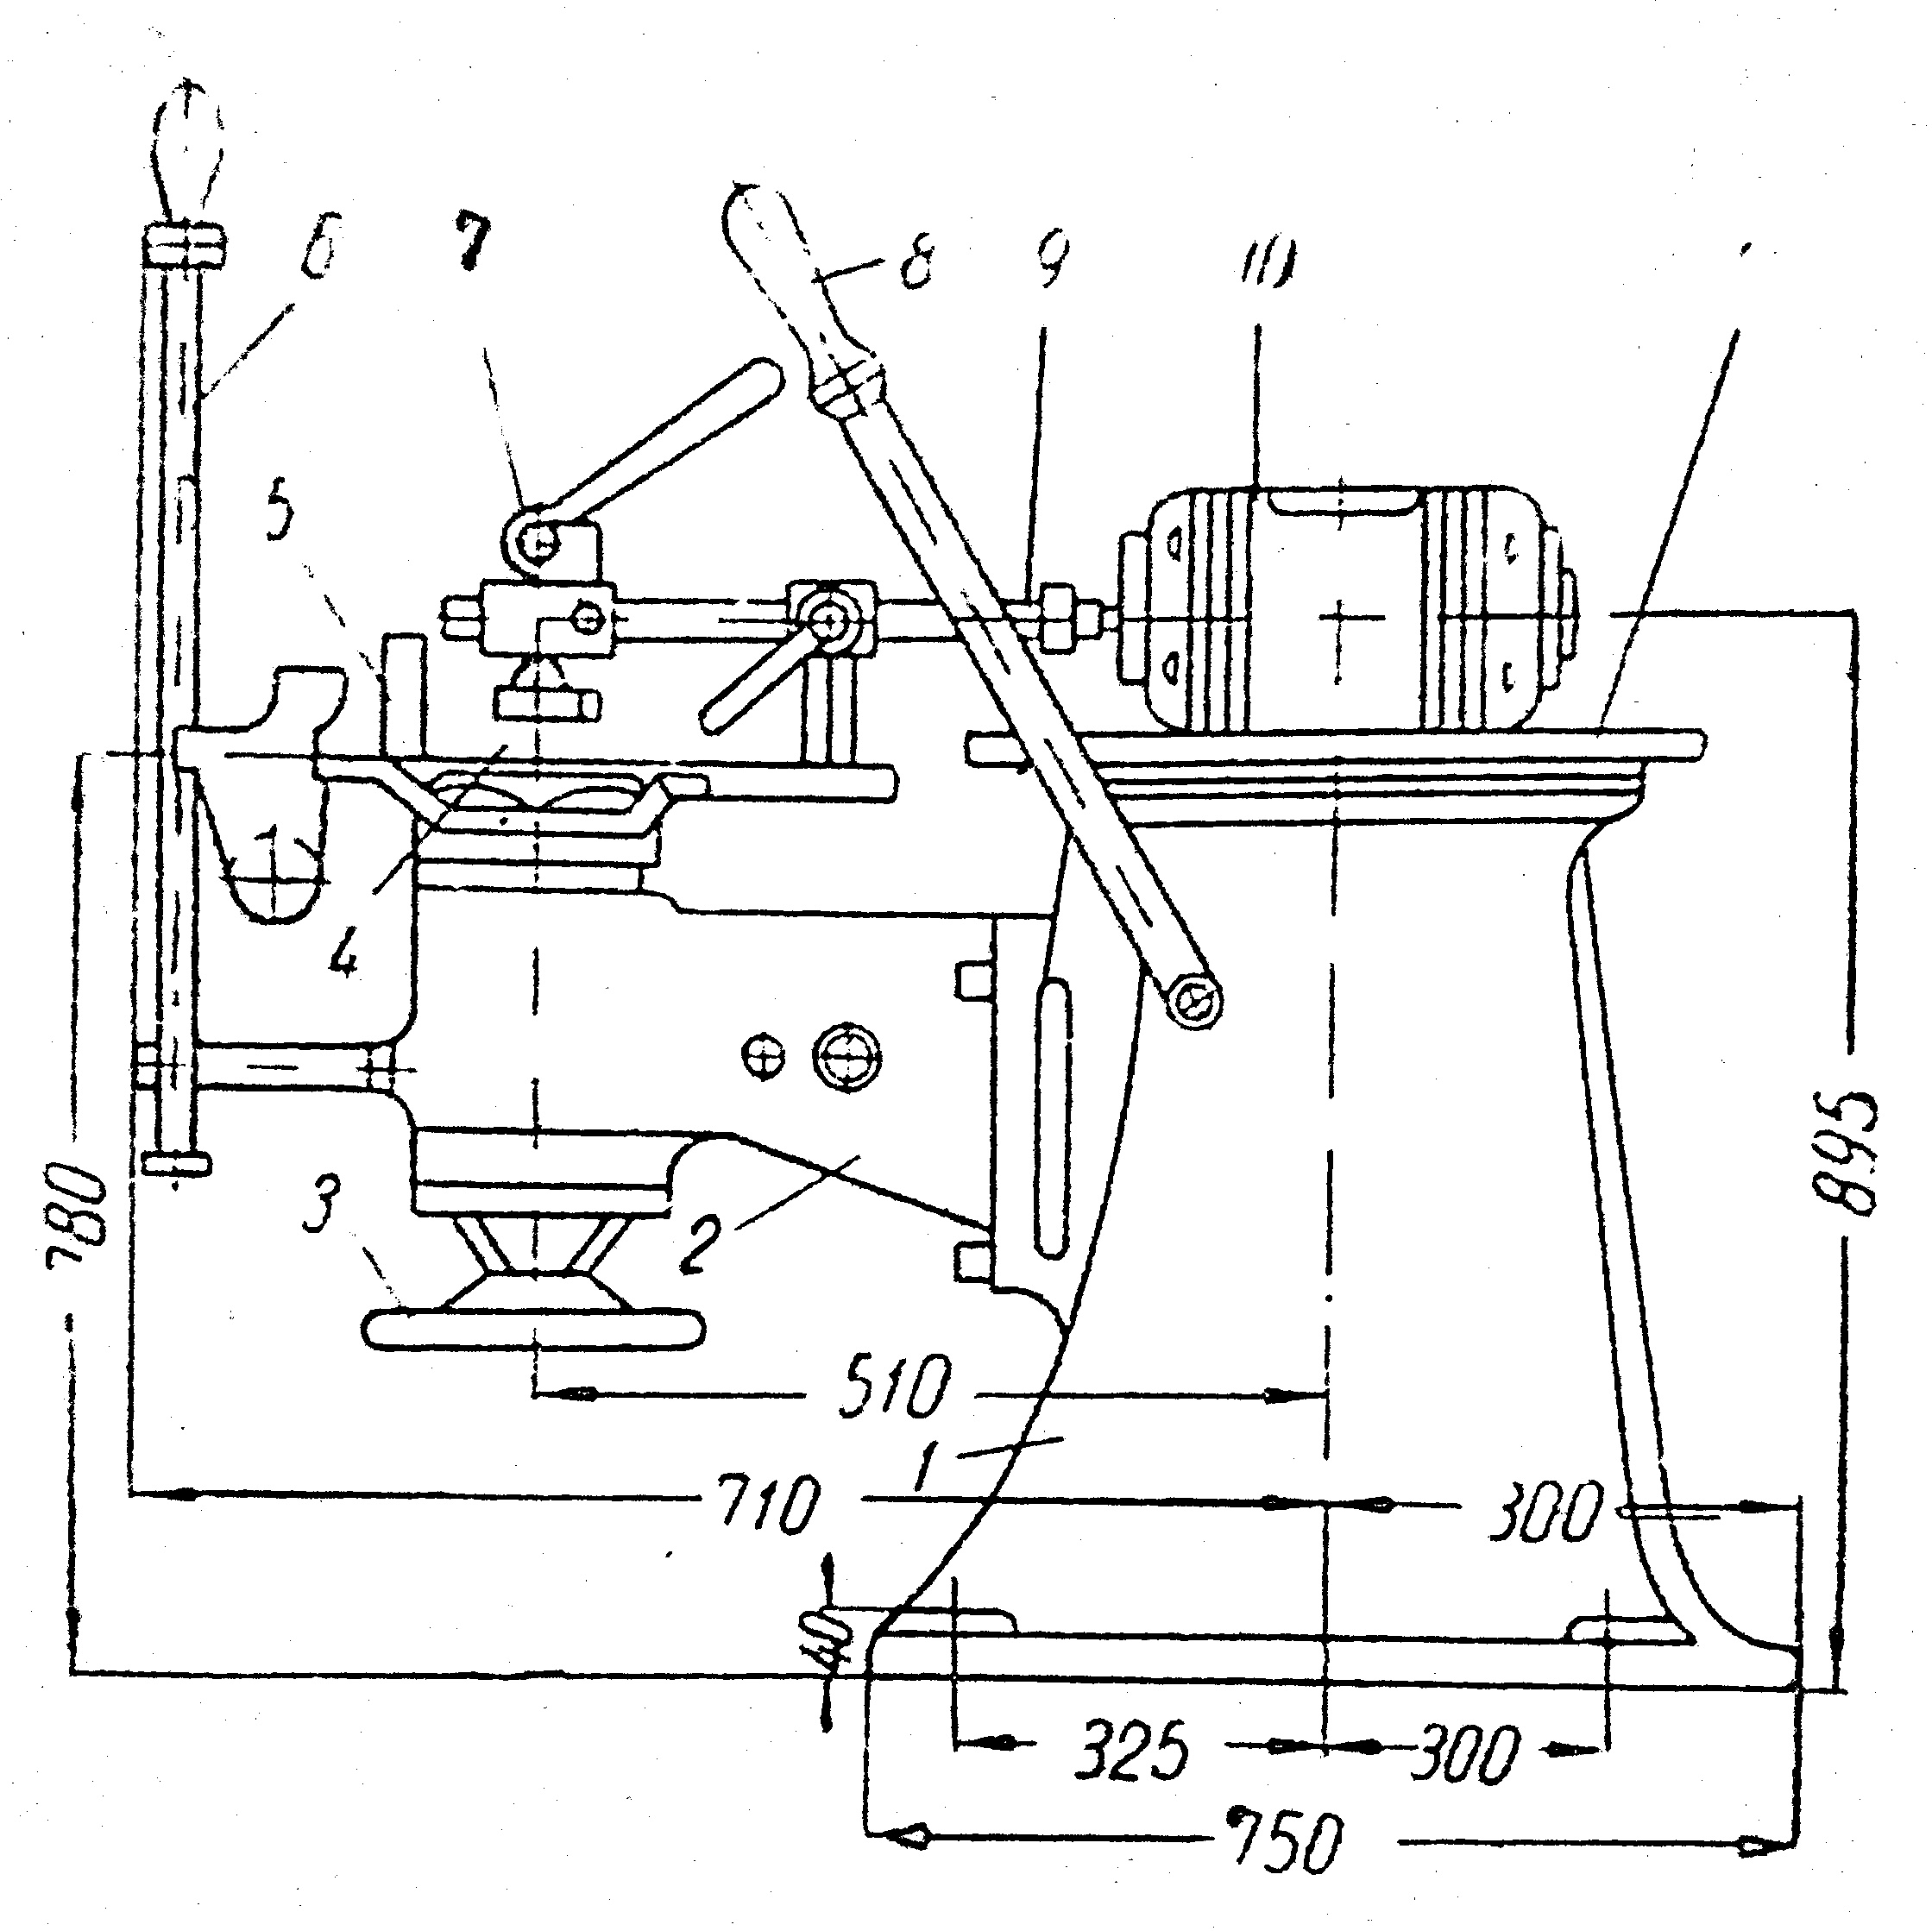
图片1:卧式长孔钻
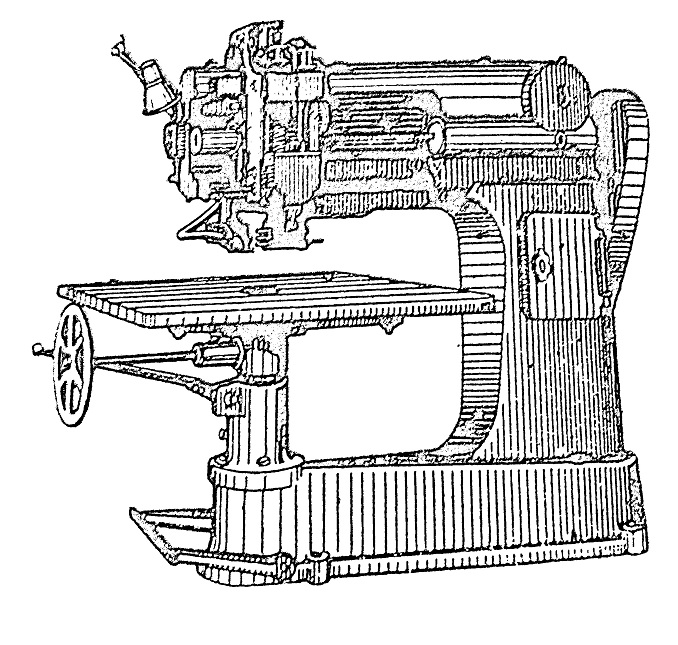
图片2:SvSA结钻
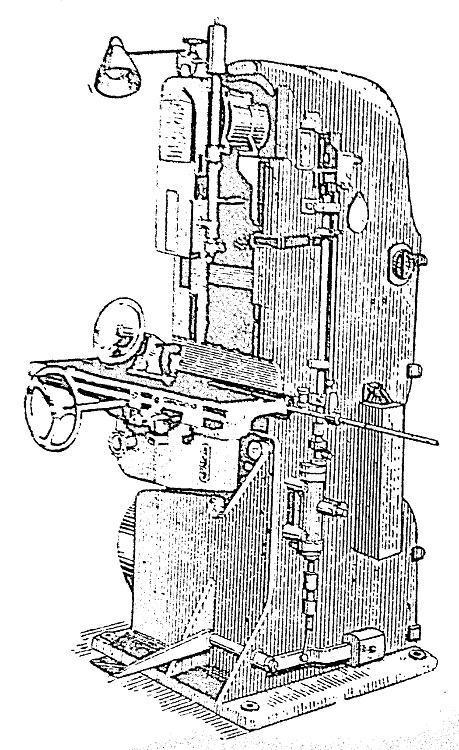
图片3:单轴链式铣床 DCA - 2
链式铣床操作历史描述
应将链镜逐渐靠近正在加工的元件,不要突然施压。链刀的进给速度应随着钻孔长度的增加而减慢。
钻长孔时,链刀首先在孔的一端刻痕,然后在另一端刻痕,最后在中间刻痕,然后加工整个孔。为了在工作过程中保持钻孔深度,需要使用垫圈,该垫圈应固定在机器上的特殊支架中。在一个班次中,链条的缩进量不应超过70 mm。链刀距导轨的距离不应超过5 - 6 mm。
链刀的移动速度必须为2,5 - 10 m/秒。磨削深度为60 mm时,垂直移动速度为25~30 m/min。当钻孔深度达到100 mm时,硬木速度为20至30 m/分钟,当深度大于100 mm时,速度为10至20 m/分钟。水平进给速度为垂直进给速度的50~70%。
生产力的历史计算
链式铣床加工孔件的平均定向生产率可由公式确定:Psm = 480 Kd Ks / Tmaš,其中 Psm 为一班、件的生产率; Tmaš\——钻一个孔所需的机器时间,分钟; Ks——系数。工作日的利用率,相当于0,9; Kd——系数。机器利用率,等于 0,7 - 0,8。
深孔钻机一班的孔数的大致生产率可根据以下公式确定:Psm = 480 60KdKs/Tmaš,其中 Psm - 一班的生产率,件数。洞; Tmaš——机器时间; Kd——系数。工作日利用率,等于0,9; Ks——系数。机器利用率,等于 0,6 至 0,8。
钻孔和锪孔工具
链切割机的钻孔工具是链切割机(图4),放置在配备张紧装置的导轨上。
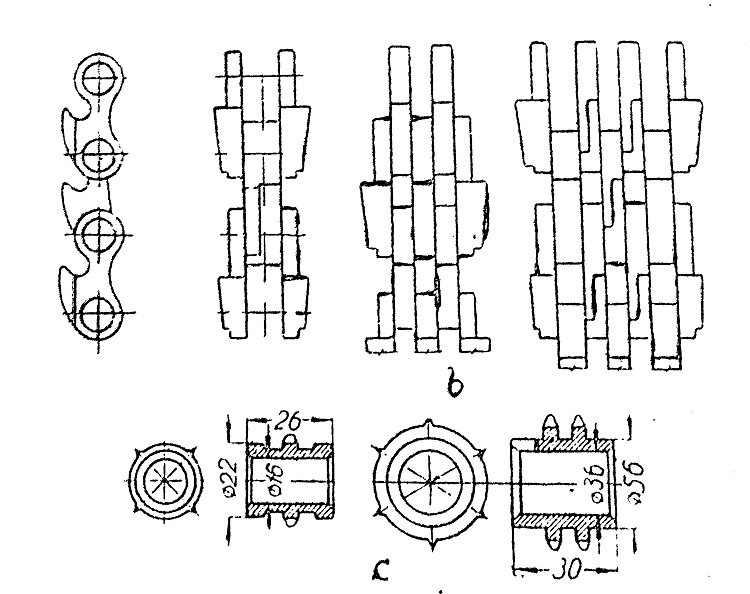
图4:链切割机的元件
链铣刀由单独的接头组成,通过铆钉连接。标准链刀的节距为11,3 mm。链刀的尺寸见表2.
用于钻孔钻头的工具和机器 - 图。 5。通常,钻头是由专业公司制造的。选择一种或另一种类型的螺旋钻取决于需要完成什么样的工作。例如,凿槽用勺形钻头或螺旋钻头,凿深孔用螺旋钻头、蜗杆钻头和蛇形钻头;带刀具的塞钻用于制作插入件和塞子,用于从脱节处打开开口。中心钻用于加工较浅的孔。
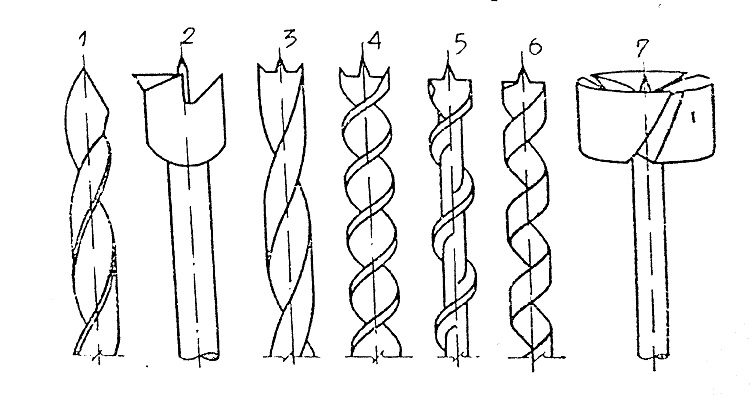
图片5:木工用钻头
| 链条宽度 | 6,8 | 10 | 14,16 | 18 | 20 | 22 | 25 | 30 |
|---|---|---|---|---|---|---|---|---|
| 最大孔深 | 60 | 125 | – | – | – | 150 | – | – |
| 导轨和链条宽度 | 40 | – | 40,55 | – | – | 55 | – | – |