คำเตือนที่สำคัญ: นี่เป็นข้อความที่เก็บถาวรในอดีต ไม่ใช่ข้อมูลจำเพาะของเครื่องจักรในปัจจุบัน การประเมินความเสี่ยง หรือคู่มือการเจาะและการคว้านเคาน์เตอร์ โมเดล ขนาด ความเร็ว สูตร เครื่องมือ ความลึกในการประมวลผล คำแนะนำ และขั้นตอนต่างๆ จะต้องได้รับการตรวจสอบตามกฎระเบียบที่เกี่ยวข้อง เอกสารของผู้ผลิต และกฎการทำงานที่ปลอดภัย
ข้อความนี้ไม่ใช่ข้อเสนอเกี่ยวกับเครื่องจักร เครื่องมือ หรือเอกสารการบริการของ Savo Kusić ข้อเสนอปัจจุบันมุ่งเน้นไปที่หน้าต่าง ประตู และโซลูชันที่เกี่ยวข้อง
ประเภทของเครื่องเจาะและคว้าน
เครื่องจักรสำหรับการเจาะ (ดอกสว่าน) และดอกเคาเตอร์ซิงค์ใช้สำหรับเจาะรูกลมซึ่งเจาะวัสดุตลอดทางหรือเพียงบางส่วนเท่านั้น เพื่อทำปลั๊กและร่องในองค์ประกอบที่ต่อกันและต่อเนื่อง
ดอกสว่านจะถูกแบ่ง: ตามตำแหน่งของแกนหมุนที่ทำงานเป็นแนวตั้งและแนวนอน ตามจำนวนแกนหมุน - แกนเดียว, สามแกนและหลายแกน; ตามประเภทของการเคลื่อนไหว — เป็นการฝึกซ้อมที่มีการเคลื่อนไหวแบบแมนนวลและแบบกลไก
เครื่องเจาะแบ่งออกเป็นสว่านโซ่และสว่านสว่าน ตามจำนวนแกนหมุน - แกนเดี่ยวและหลายแกน ตามประเภทของการเคลื่อนไหว — บนเครื่องจักรที่มีการเคลื่อนไหวแบบแมนนวลและแบบกลไก แกนหมุนที่ใช้งานกับเครื่องมือเจาะจะได้รับการเคลื่อนที่แบบหมุนจากเพลาของมอเตอร์ไฟฟ้าในตัว เมื่อใช้เครื่องตัดโซ่แบบสปินเดิลเดี่ยว เครื่องตัดโซ่จะเคลื่อนไปทางชิ้นส่วนที่จะตัดเฉือน เมื่อใช้เครื่องจักรหลายสปินเดิล โต๊ะที่มีชิ้นส่วนที่จะประมวลผลจะเคลื่อนไปทางเครื่องมือคว้าน
เครื่องจักรสำหรับการเจาะและเจาะลึกด้วยการเคลื่อนไหวทางกล มักจะมีความเร็วในการทำงานอย่างน้อยสองระดับ และหนึ่งความเร็วสำหรับความเร็วรอบเดินเบา ในกรณีของเครื่องเจาะและเคาเตอร์ซิงก์ เครื่องมือแปรรูปคือสว่านกลวงที่หมุนและยึดอยู่กับที่ยึดบนเพลาของมอเตอร์ไฟฟ้า โครงสร้างสว่านนี้ทำให้สามารถสร้างรูที่มีขนาดเล็กลงได้
ลักษณะทางเทคนิค
ตาราง 1 แสดงคุณลักษณะทางเทคนิคของประเภทพื้นฐานของเครื่องเจาะและเจาะลึก
| ตัวชี้วัด | หน่วยวัด | สว่านแนวนอน SVG-3 | เครื่องกัดโซ่ DCA | สว่านแนวตั้งแกนเดียว SV-2M |
|---|---|---|---|---|
| ความกว้างการเจาะสูงสุด | mm | 25 | 16 | 50 |
| ความลึกในการเจาะสูงสุด | mm | 100 | 175 | 120 |
| ขนาดวัสดุ ความกว้าง ความหนา |
มม. มม. |
250 125 |
250 200 |
– – |
| จำนวนรอบการหมุนของสปินเดิล | นาที | 3000 | 3000 | 3000 |
| กำลังของมอเตอร์ไฟฟ้าเพื่อขับเคลื่อนกลไกการตัด | kW | 2,2 | 3,2 | 2,2 |
| พลังของมอเตอร์ไฟฟ้าในการขับเคลื่อนกลไกการกระจัด | kW | – | 0,52 | – |
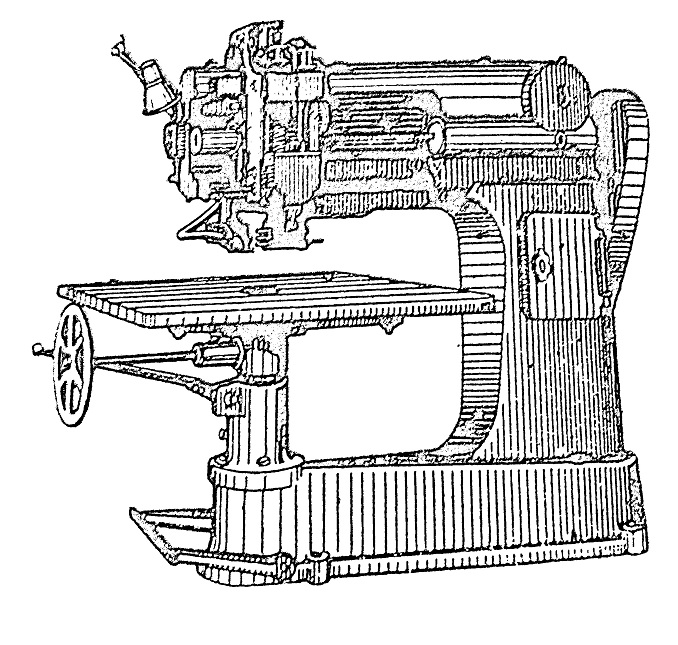
ในทางปฏิบัติของบริษัทอุตสาหกรรมก่อสร้างสำหรับการแปรรูปไม้ เครื่องเจาะหลุมยาวแนวนอนยี่ห้อ SVGD-3 (รูปที่ 1) ถูกนำมาใช้กันอย่างแพร่หลาย ซึ่งสามารถเจาะรูกลมและทำร่องต่างๆ ได้ ดอกสว่านสำหรับปมบนส่วนประกอบสำหรับประตูและหน้าต่าง (รูปที่ 2) เครื่องกัดโซ่แกนหมุนเดี่ยวที่มีการเคลื่อนไหวแบบแมนนวลหรือแบบกลไก (รูปที่ 3) ก็ถูกนำมาใช้กันอย่างแพร่หลายเช่นกัน เครื่องจักรนี้สามารถสร้างรูที่มีความกว้างตั้งแต่ 6 ถึง 30 mm และลึกได้ถึง 175 mm โต๊ะเครื่องจักรสามารถเคลื่อนที่ในแนวตั้งและแนวนอน 225 ตามลำดับ 400 mm สามารถทำรูเป็นมุมได้ ซึ่งทำได้โดยการหมุนโต๊ะโดย 30o ทั้งสองด้าน ตามความกว้างของรู กำลังของมอเตอร์อาจเป็น 3,2 หรือ 5,5 kW.
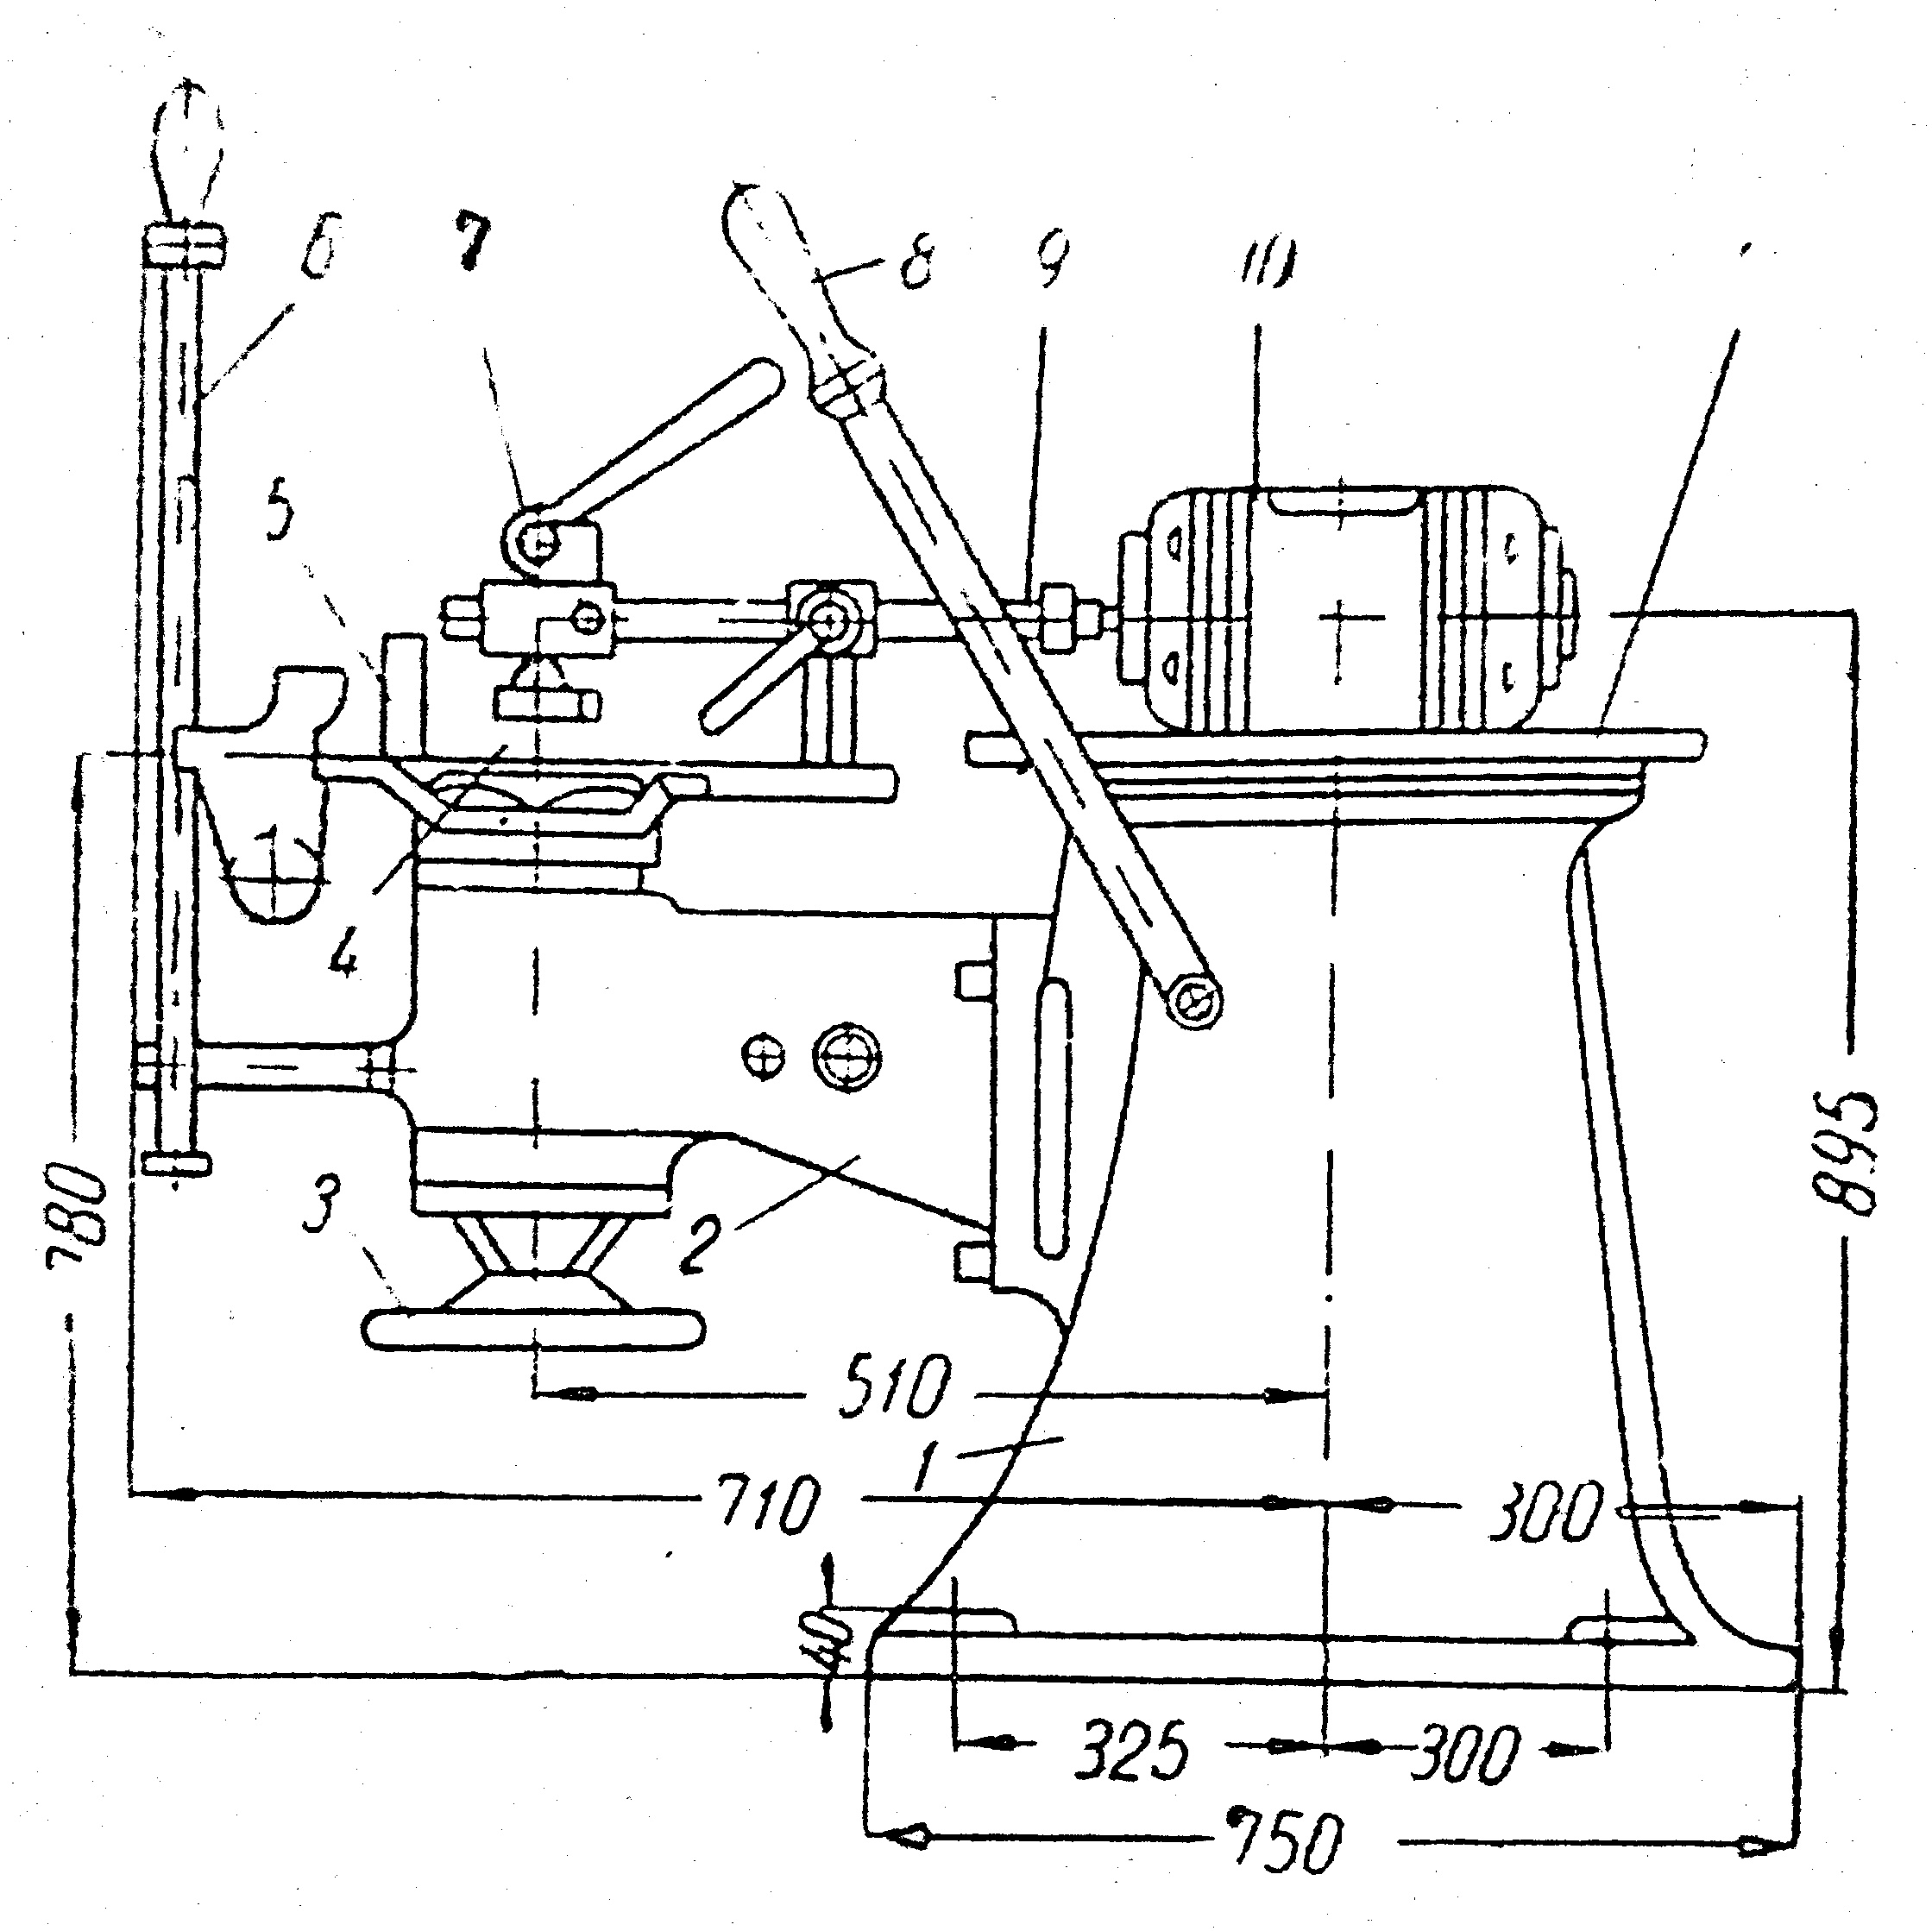
รูปภาพ 1: เครื่องเจาะรูยาวแนวนอน
รูปภาพ 2: สว่านปม SvSA
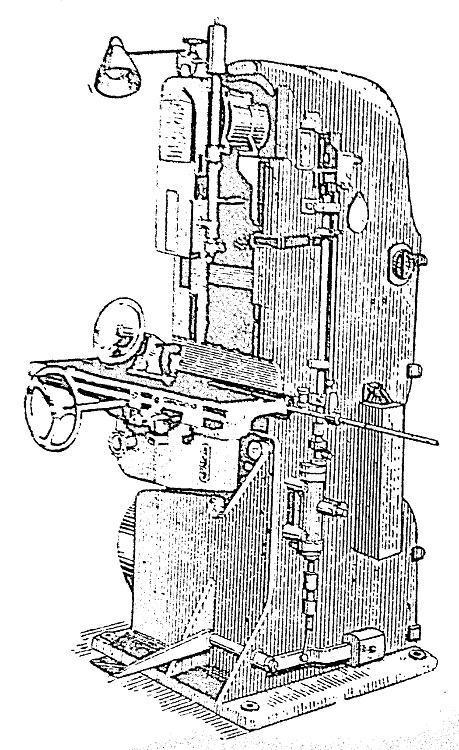
รูปภาพ 3: หัวกัดโซ่แกนเดี่ยว DCA - 2
คำอธิบายประวัติการทำงานของเครื่องกัดโซ่
ควรนำกระจกโซ่เข้าใกล้ชิ้นส่วนที่กำลังค่อยๆ แปรรูปมากขึ้น โดยไม่มีแรงกดกะทันหัน ความเร็วป้อนของเครื่องตัดโซ่ควรช้าลงเมื่อความยาวของการเจาะเพิ่มขึ้น
เมื่อเจาะรูยาว เครื่องตัดโซ่จะถูกเยื้องเข้าที่ปลายด้านหนึ่งของรูก่อน จากนั้นจึงเข้าไปที่อีกด้านและสุดท้ายอยู่ตรงกลาง หลังจากนั้นจึงเจาะรูทั้งหมด เพื่อรักษาความลึกของการเจาะระหว่างการทำงานจะใช้เครื่องซักผ้าซึ่งควรยึดไว้ในที่ยึดพิเศษซึ่งอยู่บนเครื่อง ในกะเดียว โซ่ไม่ควรเยื้องเกิน 70 mm เครื่องตัดโซ่ควรอยู่ห่างจากไกด์ไม่เกิน 5 - 6 mm.
ความเร็วในการเคลื่อนที่ของเครื่องตัดโซ่ต้องเป็น 2,5 - 10 m/วินาที ความเร็วของการเคลื่อนที่ในแนวตั้ง เมื่อความลึกในการเจียรอยู่ที่ 60 mm คือ 25 ถึง 30 m/นาที เมื่อความลึกของการเจาะสูงถึง 100 mm ความเร็วสำหรับไม้เนื้อแข็งคือ 20 ถึง 30 m/นาที และเมื่อความลึกมากกว่า 100 mm ความเร็วคือ 10 ถึง 20 m/นาที อัตราการป้อนแนวนอนคือ 50 ถึง 70% ของอัตราการป้อนแนวตั้ง
การคำนวณผลผลิตในอดีต
ผลผลิตเชิงทิศทางโดยเฉลี่ยของเครื่องกัดโซ่เป็นชิ้นๆ ของรูที่กลึงสามารถกำหนดได้โดยสูตร: Psm = 480 Kd Ks / Tmaš โดยที่ Psm คือผลผลิตระหว่างกะเดียว ชิ้น; Tmaš- เวลาเครื่องจักรที่ต้องการสำหรับการเจาะรูหนึ่งรู, นาที; Ks - สัมประสิทธิ์ การใช้วันทำงานเป็นจำนวนเงิน 0,9; Kd - สัมประสิทธิ์ ของการใช้เครื่องจักร เท่ากับ 0,7 - 0,8.
ประสิทธิภาพการผลิตโดยประมาณของการเจาะรูยาวในจำนวนรูสำหรับหนึ่งกะสามารถกำหนดได้ตามสูตร: Psm = 480 60KdKs/Tmaš โดยที่ Psm - ประสิทธิภาพการทำงานระหว่างกะเดียว ชิ้น รู; Tmaš - เวลาเครื่อง; Kd - สัมประสิทธิ์ ของการใช้วันทำงานเท่ากับ 0,9; Ks - สัมประสิทธิ์ ของการใช้เครื่องจักร เท่ากับ 0,6 ถึง 0,8.
เครื่องมือเจาะและคว้านรู
เครื่องมือสำหรับเจาะเครื่องตัดโซ่คือเครื่องตัดโซ่ (รูปที่ 4) ซึ่งวางอยู่บนรางที่ติดตั้งอุปกรณ์ปรับความตึง
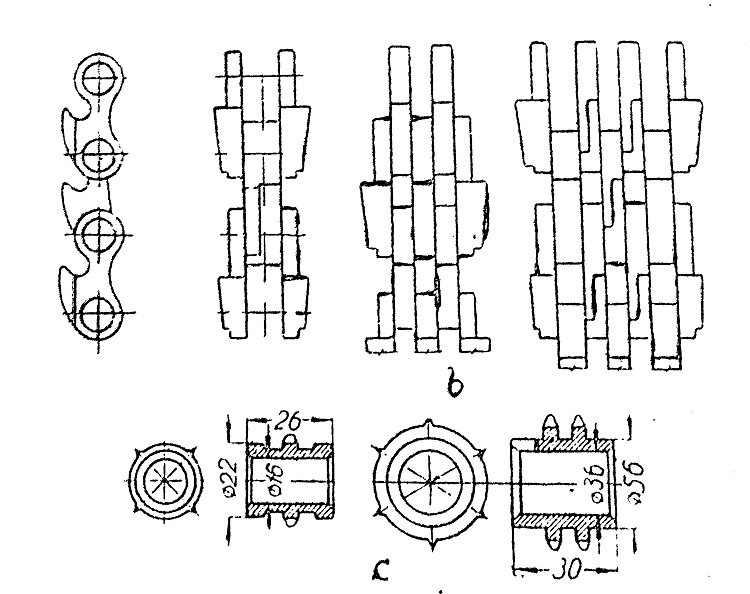
รูป 4: องค์ประกอบของเครื่องตัดโซ่
หัวกัดโซ่ประกอบด้วยข้อต่อแยกกัน เชื่อมต่อกันด้วยหมุดย้ำ ระยะพิทช์ของเครื่องตัดโซ่มาตรฐานคือ 11,3 mm ขนาดของเครื่องตัดโซ่แสดงไว้ในตาราง 2.
เครื่องมือและเครื่องจักรสำหรับเจาะดอกสว่าน - รูปที่. 5. ตามกฎแล้วดอกสว่านนั้นผลิตในบริษัทเฉพาะทาง การเลือกสว่านประเภทใดประเภทหนึ่งขึ้นอยู่กับประเภทของงานที่ต้องทำ ตัวอย่างเช่น ใช้ดอกสว่านแบบช้อนหรือเกลียวเพื่อทำร่อง ดอกสว่านแบบเกลียว ตัวหนอน และแบบงูใช้สำหรับทำรูลึก สว่านเสียบพร้อมคัตเตอร์ใช้ในการทำเม็ดมีดและปลั๊กสำหรับช่องเปิดจากปมที่หล่น ดอกนำศูนย์ใช้สำหรับเจาะรูตื้น
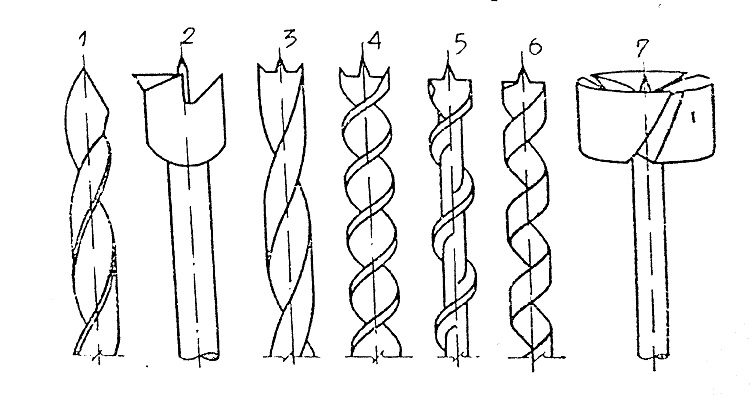
รูปภาพ 5: ดอกสว่านที่ใช้ในงานไม้
| ความกว้างของโซ่ | 6,8 | 10 | 14,16 | 18 | 20 | 22 | 25 | 30 |
|---|---|---|---|---|---|---|---|---|
| ความลึกของรูสูงสุด | 60 | 125 | – | – | – | 150 | – | – |
| ไกด์และความกว้างของโซ่ | 40 | – | 40,55 | – | – | 55 | – | – |