ਸਥਿਰ ਭਾਰ ਹੇਠਾਂ ਪ੍ਰਗਟਾਵਾਂ
ਤਣਾਅ ਦੇ ਪ੍ਰਭਾਵ ਹੇਠ ਪਦਾਰਥ ਦੀ ਵਿਗੜ੍ਹ ਬਹੁਤ ਜਟਿਲ ਪ੍ਰਕਿਰਿਆ ਹੈ, ਇਸ ਲਈ ਇਸਨੂੰ ਸਮਝਣ ਲਈ ਵੱਖ-ਵੱਖ ਪੱਖਾਂ ਤੋਂ ਸਧਾਰਨ ਬਣਾਉਣਾ ਪੈਂਦਾ ਹੈ। ਇਹਨਾਂ ਸਧਾਰਨਾਂ ਵਿੱਚੋਂ ਇੱਕ ਇਹ ਧਾਰਨਾ ਹੈ ਕਿ ਭਾਰ ਹੌਲੀ-ਹੌਲੀ ਲਗਾਏ ਜਾਂਦੇ ਹਨ, ਜਿਵੇਂ ਉਦਾਹਰਨ ਵਜੋਂ ਖਿੱਚ ਅਤੇ ਦਬਾਅ ਦੇ ਟੈਸਟਾਂ ਦੌਰਾਨ ਨਮੂਨਿਆਂ ਨਾਲ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਜੇ ਸਟੀਲ ਦੀ ਛੜ, ਜੋ ਖਿੱਚ ‘ਤੇ ਭਾਰਿਤ ਹੈ, ਨੂੰ ਹੌਲੇ-ਹੌਲੇ ਵਧਦੇ ਭਾਰ ਦੇ ਅਧੀਨ ਰੱਖਿਆ ਜਾਵੇ ਅਤੇ ਉਸ ਦੀ ਡਾਇਲੇਟੇਸ਼ਨ ℇ ਮਾਪੀ ਜਾਵੇ, ਤਾਂ ਚਿੱਤਰ ਵਿੱਚ ਦਿਖਾਇਆ ਗਿਆ ਡਾਇਗਰਾਮ ਮਿਲਦਾ ਹੈ।
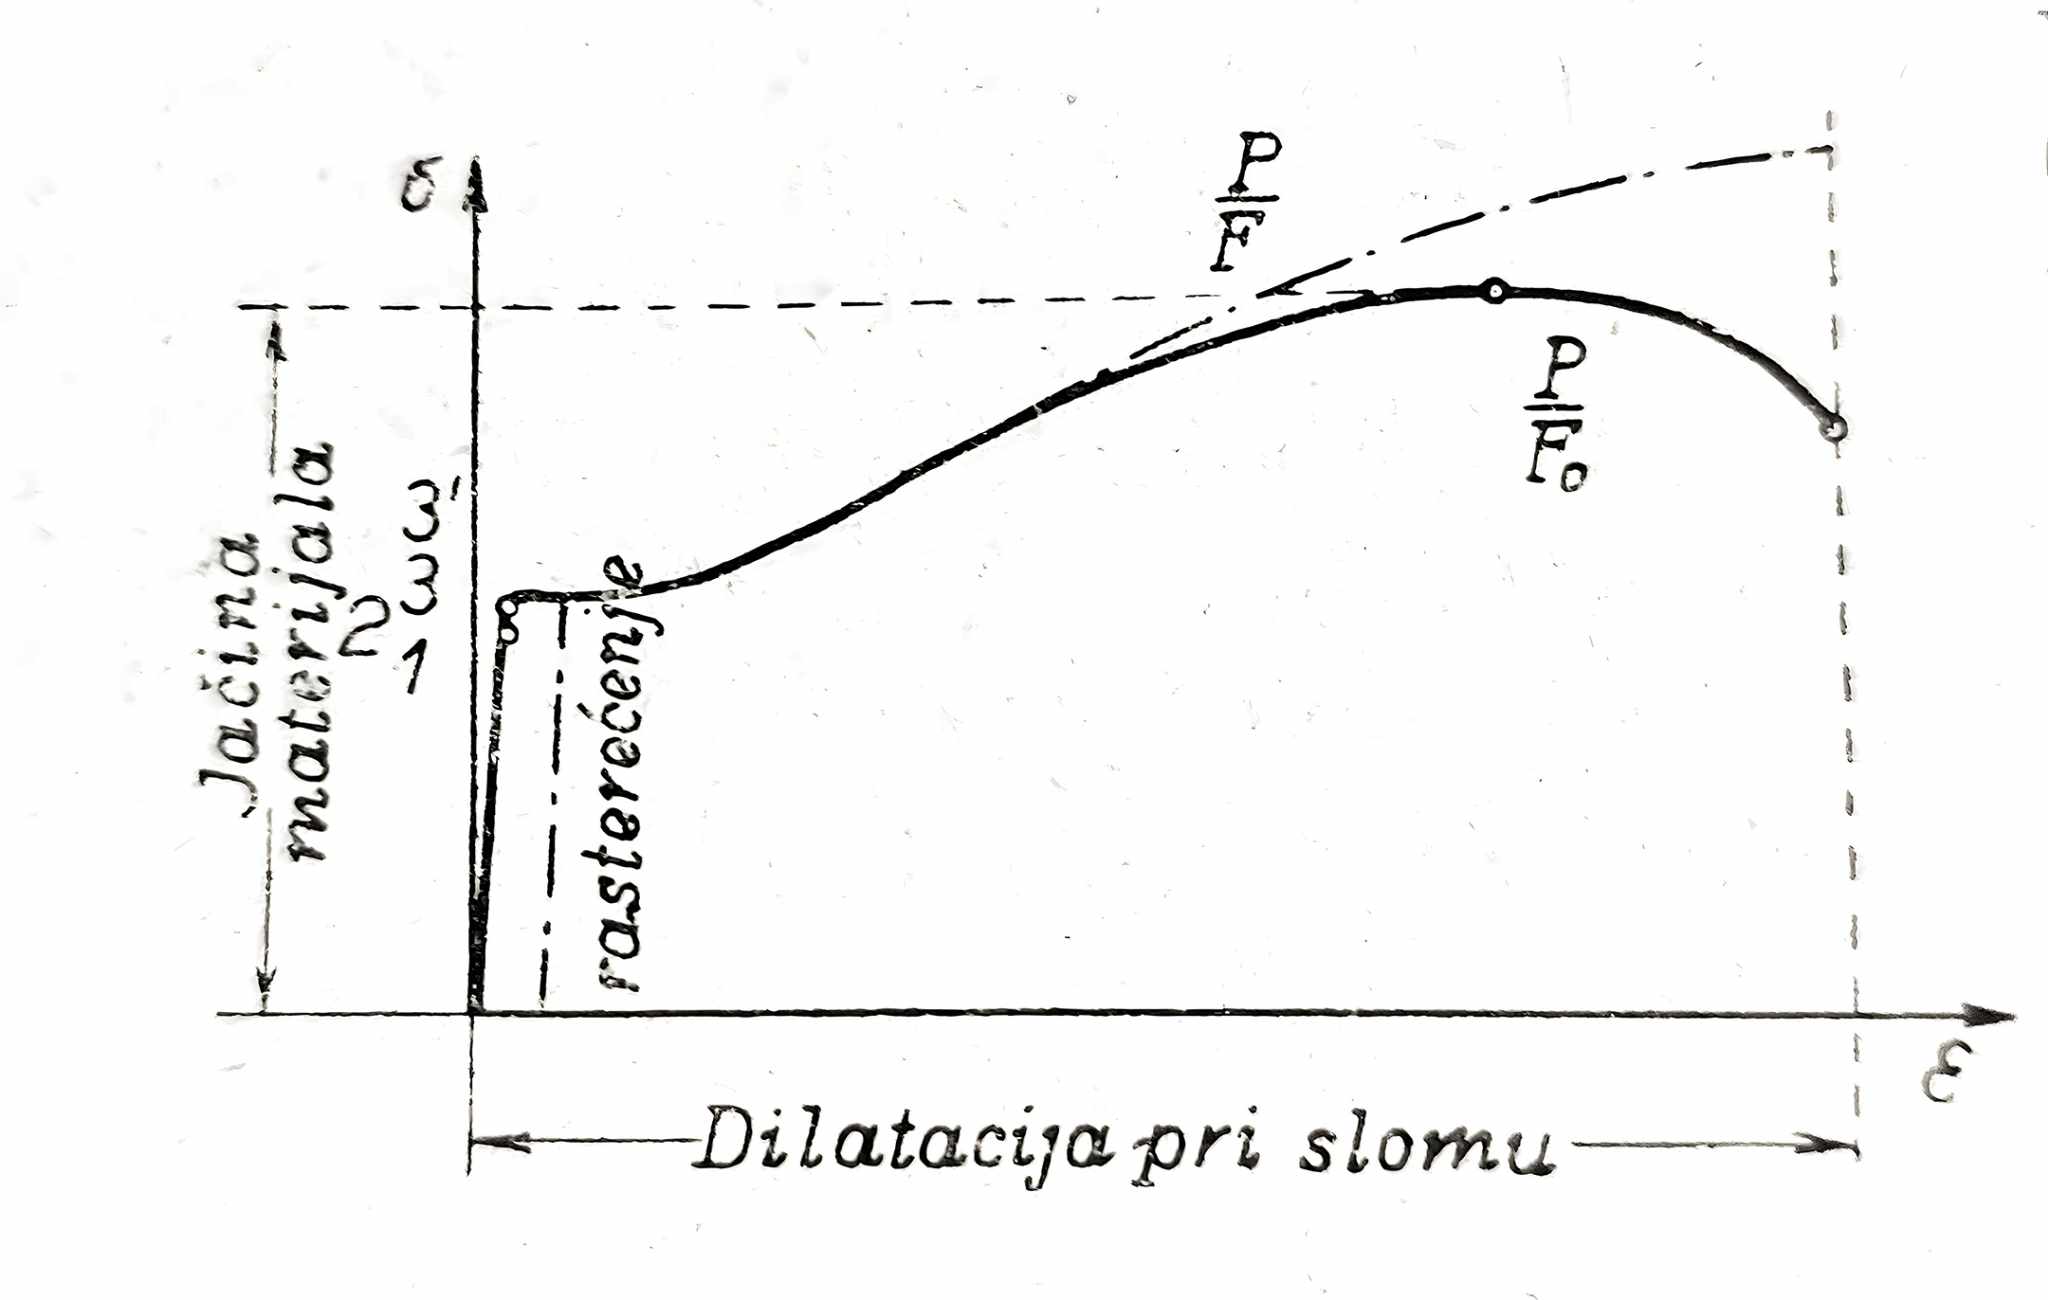
_1= ਸਮਾਨੁਪਾਤਤਾ ਸੀਮਾ _2 = ਲਚਕੀਲੇਪਣ ਦੀ ਸੀਮਾ 3 =Yield ਦੀ ਹੇਠਲੀ ਸੀਮਾ 3’= ਉੱਪਰੀ ਯੀਲਡ ਸੀਮਾ
ਸ਼ੁਰੂ ਵਿੱਚ ਵਿਸਥਾਪਨ ਬਹੁਤ ਘੱਟ ਹੁੰਦਾ ਹੈ ਅਤੇ ਤਣਾਅ ਦੇ ਅਨੁਪਾਤ ਵਿੱਚ ਹੁੰਦਾ ਹੈ, ਜਿਵੇਂ Hooke ਦਾ ਕਾਨੂੰਨ ਮੰਗਦਾ ਹੈ। ਕਿਸੇ ਨਿਸ਼ਚਿਤ ਤਣਾਅ ਤੋਂ ਬਾਅਦ ਅਨੁਪਾਤਿਕਤਾ ਖਤਮ ਹੋ ਜਾਂਦੀ ਹੈ ਅਤੇ ਵਿਸਥਾਪਨ ਤੇਜ਼ੀ ਨਾਲ ਵੱਧਦਾ ਹੈ। ਅਨੁਪਾਤਿਕਤਾ ਦੀ ਇਸ ਸੀਮਾ ਦੀ ਸਹੀ ਸਥਿਤੀ ਨਿਰਧਾਰਤ ਕਰਨਾ ਔਖਾ ਹੁੰਦਾ ਹੈ। ਮਾਪ ਜਿੰਨਾ ਸਹੀ ਹੋਵੇ, ਇਹ ਉੱਨੀ ਹੇਠਾਂ ਆਉਂਦੀ ਹੈ। ਬਹੁਤੀਆਂ ਸਮੱਗਰੀਆਂ ਲਈ ਇਹ δ=0 ’ਤੇ ਸਥਿਤ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਤਦ Hooke ਦਾ ਕਾਨੂੰਨ ਸਿਰਫ਼ ਲਚਕੀਲੇ ਵਿਹਾਰ ਦਾ ਪਹਿਲਾ ਨਿਕਟਕਰਨ ਹੁੰਦਾ ਹੈ, ਅਰਥਾਤ Taylor ਲੜੀ ਵਿੱਚ ਫੰਕਸ਼ਨ ℇ=ℇ (δ) ਦੇ ਵਿਸਥਾਰ ਦਾ ਪਹਿਲਾ ਪਦ, ਨਿਰਦੇਸ਼ਾਂਕ ਮੂਲ ਦੇ ਨੇੜੇ। ਜੇ ਛੜੀ ਨੂੰ ਬੋਝ ਤੋਂ ਮੁਕਤ ਕੀਤਾ ਜਾਵੇ, ਤਾਂ ਦੇਖਿਆ ਜਾਂਦਾ ਹੈ ਕਿ ਜਦੋਂ ਤਣਾਅ ਬਹੁਤ ਵੱਡਾ ਨਹੀਂ ਸੀ, ਤਾਂ ਹੁੱਕ ਦੇ ਕਾਨੂੰਨ ਅਨੁਸਾਰ ਵਿਕ੍ਰਿਤੀ ਵੀ ਗਾਇਬ ਹੋ ਜਾਂਦੀ ਹੈ। ਪਰ ਇਹ ਵੀ ਤਦ ਬਦਲ ਜਾਂਦਾ ਹੈ ਜੇਕਰ ਇਕ ਨਿਰਧਾਰਿਤ ਦਬਾਅ, ਜੋ ਅਨੁਪਾਤਿਕਤਾ ਸੀਮਾ ਦੇ ਨੇੜੇ ਹੁੰਦਾ ਹੈ, ਅਰਥਾਤ ਲਚਕੀਲਾਪਣ ਦੀ ਸੀਮਾ; ਤਦ ਕੁੱਲ ਵਿਕ੍ਰਿਤੀ ਲਚਕੀਲੇ (ਵਾਪਸ ਆਉਣ ਵਾਲੇ) ਅਤੇ ਗੈਰ-ਲਚਕੀਲੇ (ਸਥਾਈ) ਹਿੱਸੇ ਤੋਂ ਬਣਦੀ ਹੈ। ਲਚਕੀਲਾਪਣ ਦੀ ਸੀਮਾ ਨੂੰ ਵੀ ਬਿਲਕੁਲ ਸਹੀ ਤੌਰ ’ਤੇ ਨਿਰਧਾਰਤ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ, ਇਹ ਮਾਪ ਦੀ ਸ਼ੁੱਧਤਾ ਜਿੰਨੀ ਵੱਧ ਹੋਵੇਗੀ, ਉਤਨੀ ਹੀ ਹੇਠਾਂ ਮਿਲੇਗੀ।
ਪਰੰਤੂ, ਕਿਉਂਕਿ ਇਸ ਦੀ ਵੱਡੀ ਤਕਨੀਕੀ ਮਹੱਤਤਾ ਹੈ, ਕਿਉਂਕਿ ਇਹ ਸਮੱਗਰੀ ਪ੍ਰਤੀਰੋਧ ਵਿੱਚ ਲਗਭਗ ਸਾਰੀਆਂ ਗਿਣਤੀਆਂ ਲਈ ਮਹੱਤਤਾ ਦੀ ਸੀਮਾ ਦਰਸਾਉਂਦੀ ਹੈ, ਅਤੇ ਨਾਲ ਹੀ ਉਹ ਸੀਮਾ ਵੀ ਜਿੱਥੇ ਪਹਿਲੇ ਸਥਾਈ ਨੁਕਸਾਨ ਪੈਦਾ ਹੁੰਦੇ ਹਨ, ਇਸ ਲਈ ਨਮੂਨਿਆਂ ਦੀ ਜਾਂਚ ਲਈ ਇਸ ਨੂੰ ਕਿਸੇ ਮੰਨੀ ਹੋਈ ਰਵਾਇਤ ਨਾਲ ਸਖ਼ਤੀ ਨਾਲ ਪਰਿਭਾਸ਼ਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਇਸ ਲਈ, ਉਦਾਹਰਨ ਵਜੋਂ, ਸੀਮਾ 0,2% ਵਜੋਂ ਉਹ ਤਣਾਅ ਦਰਸਾਇਆ ਜਾਂਦਾ ਹੈ ਜਿਸ ’ਤੇ ਸਥਾਈ ਵਿਸਤਾਰ 0,2% ਤੱਕ ਪਹੁੰਚਦਾ ਹੈ।
ਲਚਕੀਲੇ ਹੱਦ ਤੋਂ ਤੁਰੰਤ ਬਾਅਦ ਵਿਵਰਤੀ ਤੇਜ਼ੀ ਨਾਲ ਵਧਦੀ ਹੈ ਅਤੇ ਨੰਗੀ ਅੱਖ ਨਾਲ ਵੀ ਦੇਖੀ ਜਾ ਸਕਦੀ ਹੈ; ਲਗਭਗ ਸਥਿਰ ਨਿਪਾਤ ’ਤੇ ਛੜ ਲਗਾਤਾਰ ਲੰਬੀ ਹੁੰਦੀ ਜਾਂਦੀ ਹੈ। ਇਸ ਨਿਪਾਤ ਨੂੰ yield limit ਕਿਹਾ ਜਾਂਦਾ ਹੈ।
ਸਮੱਗਰੀ ਦੀ ਜਾਂਚ ਕਰਨ ਵਾਲੀਆਂ ਹਾਈਡ੍ਰੌਲਿਕ ਮਸ਼ੀਨਾਂ ਵਿੱਚ, ਵਹਿਣ ਦੀ ਸ਼ੁਰੂਆਤ ਤੋਂ ਬਾਅਦ ਤਣਾਅ ਵਿੱਚ ਘੱਟ ਜਾਂ ਵੱਧ ਸਪਸ਼ਟ ਗਿਰਾਵਟ ਵੀ ਦੇਖੀ ਜਾ ਸਕਦੀ ਹੈ, ਜਿਵੇਂ ਕਿ ਗ੍ਰਾਫ਼ ਵਿੱਚ ਟੁੱਟੀ ਹੋਈ ਵਕਰ ਰੇਖਾ ਨਾਲ ਦਰਸਾਇਆ ਗਿਆ ਹੈ; ਤਦ ਅਧਿਕਤਮ ਨੂੰ ਵਹਿਣ ਦੀ ਉੱਪਰੀ ਸੀਮਾ ਕਿਹਾ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਉਸ ਤੋਂ ਬਾਅਦ ਆਉਣ ਵਾਲੇ ਸਥਿਰ ਵਹਿਣ ਤਣਾਅ ਨੂੰ ਹੇਠਲੀ ਸੀਮਾ ਕਿਹਾ ਜਾਂਦਾ ਹੈ।
ਜਦੋਂ ਇੱਕ ਨਿਰਧਾਰਿਤ ਵਿਸਤਾਰ ਪ੍ਰਾਪਤ ਹੋ ਜਾਂਦਾ ਹੈ, ਜੋ ਲਗਭਗ ਪੂਰੀ ਤਰ੍ਹਾਂ ਅਲਾਸਟਿਕ ਹੁੰਦਾ ਹੈ, ਤਾਂ ਤਣਾਅ ਫਿਰ ਵਧਣਾ ਸ਼ੁਰੂ ਕਰ ਦਿੰਦਾ ਹੈ ਅਤੇ ਪਦਾਰਥ ਸਖ਼ਤ ਹੋ ਜਾਂਦਾ ਹੈ। ਇਸ ਲੋਡਿੰਗ ਖੇਤਰ ਵਿੱਚ ਡੰਡੇ ਦੇ ਅਨੁਭਾਗੀ ਖੇਤਰ ਵਿੱਚ (ਅਲਾਸਟਿਕ) ਪਾਸੇ ਦੀ ਸੰਕੋਚਨ ਕਾਰਨ ਸਪਸ਼ਟ ਕਮੀ ਆਉਂਦੀ ਹੈ, ਅਤੇ ਤਣਾਅ ਤੇ ਵਿਵਰਤੀ ਦੇ ਗ੍ਰਾਫ ਦਾ ਅਗਲਾ ਵਿਕਾਸ ਮੁੱਖ ਤੌਰ ਤੇ ਇਸ ਗੱਲ ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ ਕਿ ਤਣਾਅ ਦੀ ਗਣਨਾ ਕਰਦੇ ਸਮੇਂ ਡੰਡੇ ਉੱਤੇ ਲਾਗੂ ਖਿੱਚਣ ਵਾਲਾ ਬਲ P ਸ਼ੁਰੂਆਤੀ ਅਨੁਭਾਗ Fo ਨਾਲ ਭਾਗਿਆ ਜਾਂਦਾ ਹੈ ਜਾਂ ਤਤਕਾਲ ਅਨੁਭਾਗ F ਨਾਲ। ਤਕਨੀਕੀ ਮਕਸਦ ਲਈ P/F ਤਣਾਅ ਮਹੱਤਵਪੂਰਨ ਹੈ। ਇਹ ਤਣਾਅ ਇੱਕ ਅਧਿਕਤਮ ਤੱਕ ਪਹੁੰਚਦਾ ਹੈ, ਜਿਸਨੂੰ ਪਦਾਰਥ ਦੀ ਮਜ਼ਬੂਤੀ ਕਿਹਾ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਜਦੋਂ ਇਹ ਅਧਿਕਤਮ ਪਾਰ ਹੋ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਡੰਡਾ ਇੱਕ ਥਾਂ ਤੇ ਬਹੁਤ ਸੁੱਕੜ ਜਾਂਦਾ ਹੈ ਅਤੇ ਟੁੱਟ ਜਾਂਦਾ ਹੈ। „ਅਸਲੀ ਤਣਾਅ“ P/F ਟੁੱਟਣ ਤੱਕ ਵਧਦਾ ਰਹਿੰਦਾ ਹੈ।
ਦੂਜੀਆਂ ਧਾਤਾਂ ਦਾ ਵਰਤਾਵ ਕਈ ਹੱਦ ਤੱਕ ਇੱਥੇ ਵਰਣਿਤ ਵਰਤਾਵ ਤੋਂ ਵੱਖਰਾ ਹੁੰਦਾ ਹੈ। ਪਲਾਸਟਿਕ ਪ੍ਰਵਾਹ ਅਕਸਰ ਸਪਸ਼ਟ ਨਹੀਂ ਹੁੰਦਾ, ਅਤੇ ਮਜ਼ਬੂਤੀ ਵਧਣਾ ਲਚਕੀਲੀ ਹੱਦ ਲੰਘਣ ਤੋਂ ਤੁਰੰਤ ਬਾਅਦ ਸ਼ੁਰੂ ਹੋ ਜਾਂਦਾ ਹੈ।
ਨਾਜੁਕ ਸਮੱਗਰੀਆਂ (ਪੱਥਰ, ਕੱਚ, ਕੰਕਰੀਟ) ਵਿੱਚ ਅਲਾਸਟਿਕ ਵਿਕਿਰਤੀਆਂ ਆਮ ਤੌਰ ’ਤੇ ਘੱਟ ਹੁੰਦੀਆਂ ਹਨ ਅਤੇ ਘੱਟ ਤਣਾਅ ਵਧਾਓ ’ਤੇ ਹੀ ਟੁੱਟਣ ਆ ਜਾਂਦੀ ਹੈ। ਸਮੱਗਰੀ ਵੱਲੋਂ ਟੁੱਟਣ ਤਕ ਸਹੇਰੀ ਗਈ ਕੁੱਲ ਵਾਧਾ ਉਸ ਦੀ ਖਿੱਚਯੋਗਤਾ (ਉਲਟ: ਨਾਜੁਕਤਾ) ਦਾ ਮਾਪ ਹੈ ਅਤੇ ਇਸ ਨੂੰ ਸਟੀਲ ਲਈ ਤਕਨੀਕੀ ਸ਼ਰਤਾਂ ਵਿੱਚ ਸਹੀ ਤੌਰ ’ਤੇ ਨਿਰਧਾਰਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਪਰੰਤੂ, ਕਿਉਂਕਿ ਟੁੱਟਣ ਤੋਂ ਠੀਕ ਪਹਿਲਾਂ ਅੱਗੇ ਦੀ ਵਿਕਿਰਤੀ ਸੰਕੁਚਿਤ ਅਨੁਭਾਗ ਵਾਲੇ ਸਥਾਨ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਕੇਂਦ੍ਰਿਤ ਹੋ ਜਾਂਦੀ ਹੈ, ਇਸ ਲਈ ਟੁੱਟਣ ਵੇਲੇ ਵਾਧੇ ਦੀ ਵੱਖ-ਵੱਖ ਕ਼ੀਮਤ ਮਿਲਦੀ ਹੈ, ਇਸ ਗੱਲ ਦੇ ਅਨੁਸਾਰ ਕਿ ਮਾਪਣ ਵਾਲੀ ਲੰਬਾਈ ਲਈ ਸਾਖ ਦੀ ਵੱਡੀ ਜਾਂ ਛੋਟੀ ਭਾਗ ਲਿਆ ਜਾਂਦਾ ਹੈ, ਇਸ ਲਈ ਇਕੋ-ਅਰਥੀ ਅਤੇ ਆਪਸੀ ਤੌਰ ’ਤੇ ਤੁਲਨਾਤਮਕ ਨਤੀਜੇ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਪਹਿਲਾਂ ਤੋਂ ਕੋਈ ਨਿਸ਼ਚਿਤ ਪ੍ਰਚਲਨ ਅਪਣਾਉਣਾ ਲਾਜ਼ਮੀ ਹੈ। ਟੁੱਟਣ ਵੇਲੇ ਵਾਧਾ ਆਮ ਤੌਰ ’ਤੇ ਇਸ ਤਰ੍ਹਾਂ ਮਾਪਿਆ ਜਾਂਦਾ ਹੈ ਕਿ ਵਿਆਸ d ਵਾਲੀ ਗੋਲ ਸਾਖ ’ਤੇ ਪ੍ਰਯੋਗ ਤੋਂ ਪਹਿਲਾਂ ਮਾਪਣ ਲੰਬਾਈ l = 10 d ਦਰਜ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਅਤੇ ਇਸ ਦੇ ਲੰਬੇ ਹੋਣ ∆l ਤੋਂ ਟੁੱਟਣ ਵੇਲੇ ਵਾਧਾ ℇSl= ∆1/1 ਗਿਣਿਆ ਜਾਂਦਾ ਹੈ.
ਜੇ ਵੱਖਰੇ ਅੱਡ-ਕੱਟ ਵਾਲੇ ਡੰਡਿਆਂ ਦੀ ਜਾਂਚ ਕਰਨੀ ਹੋਵੇ, ਤਾਂ ਮਾਪੀ ਲੰਬਾਈ ਉਸ ਗੋਲ ਸਿਲੰਡਰੀ ਡੰਡੇ ਦੇ ਵਿਆਸ ਦੇ ਅਨੁਸਾਰ ਨਿਰਧਾਰਿਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਜਿਸ ਦਾ ਅੱਡ-ਕੱਟ ਖੇਤਰਫਲ ਇਕੋ ਜਿਹਾ ਹੋਵੇ।