स्थिर भार के अंतर्गत घटनाएँ
तनाव के प्रभाव में पदार्थ का विकृति-ग्रस्त होना एक अत्यंत जटिल घटना है, इसलिए इसे समझने के लिए विभिन्न दिशाओं में सरल बनाना पड़ता है। इन सरलताओं में से एक यह मान्यता है कि भार क्रमशः लगाए जाते हैं, जैसा कि उदाहरण के लिए तनन और संपीड़न परीक्षण में नमूनों के साथ किया जाता है।
यदि तन्य भार पर लोडित इस्पाती दंड को धीरे-धीरे बढ़ते भार के अधीन किया जाए और उसकी दिल्लेशन ℇ मापी जाए, तो चित्र में दिखाया गया आरेख प्राप्त होता है।
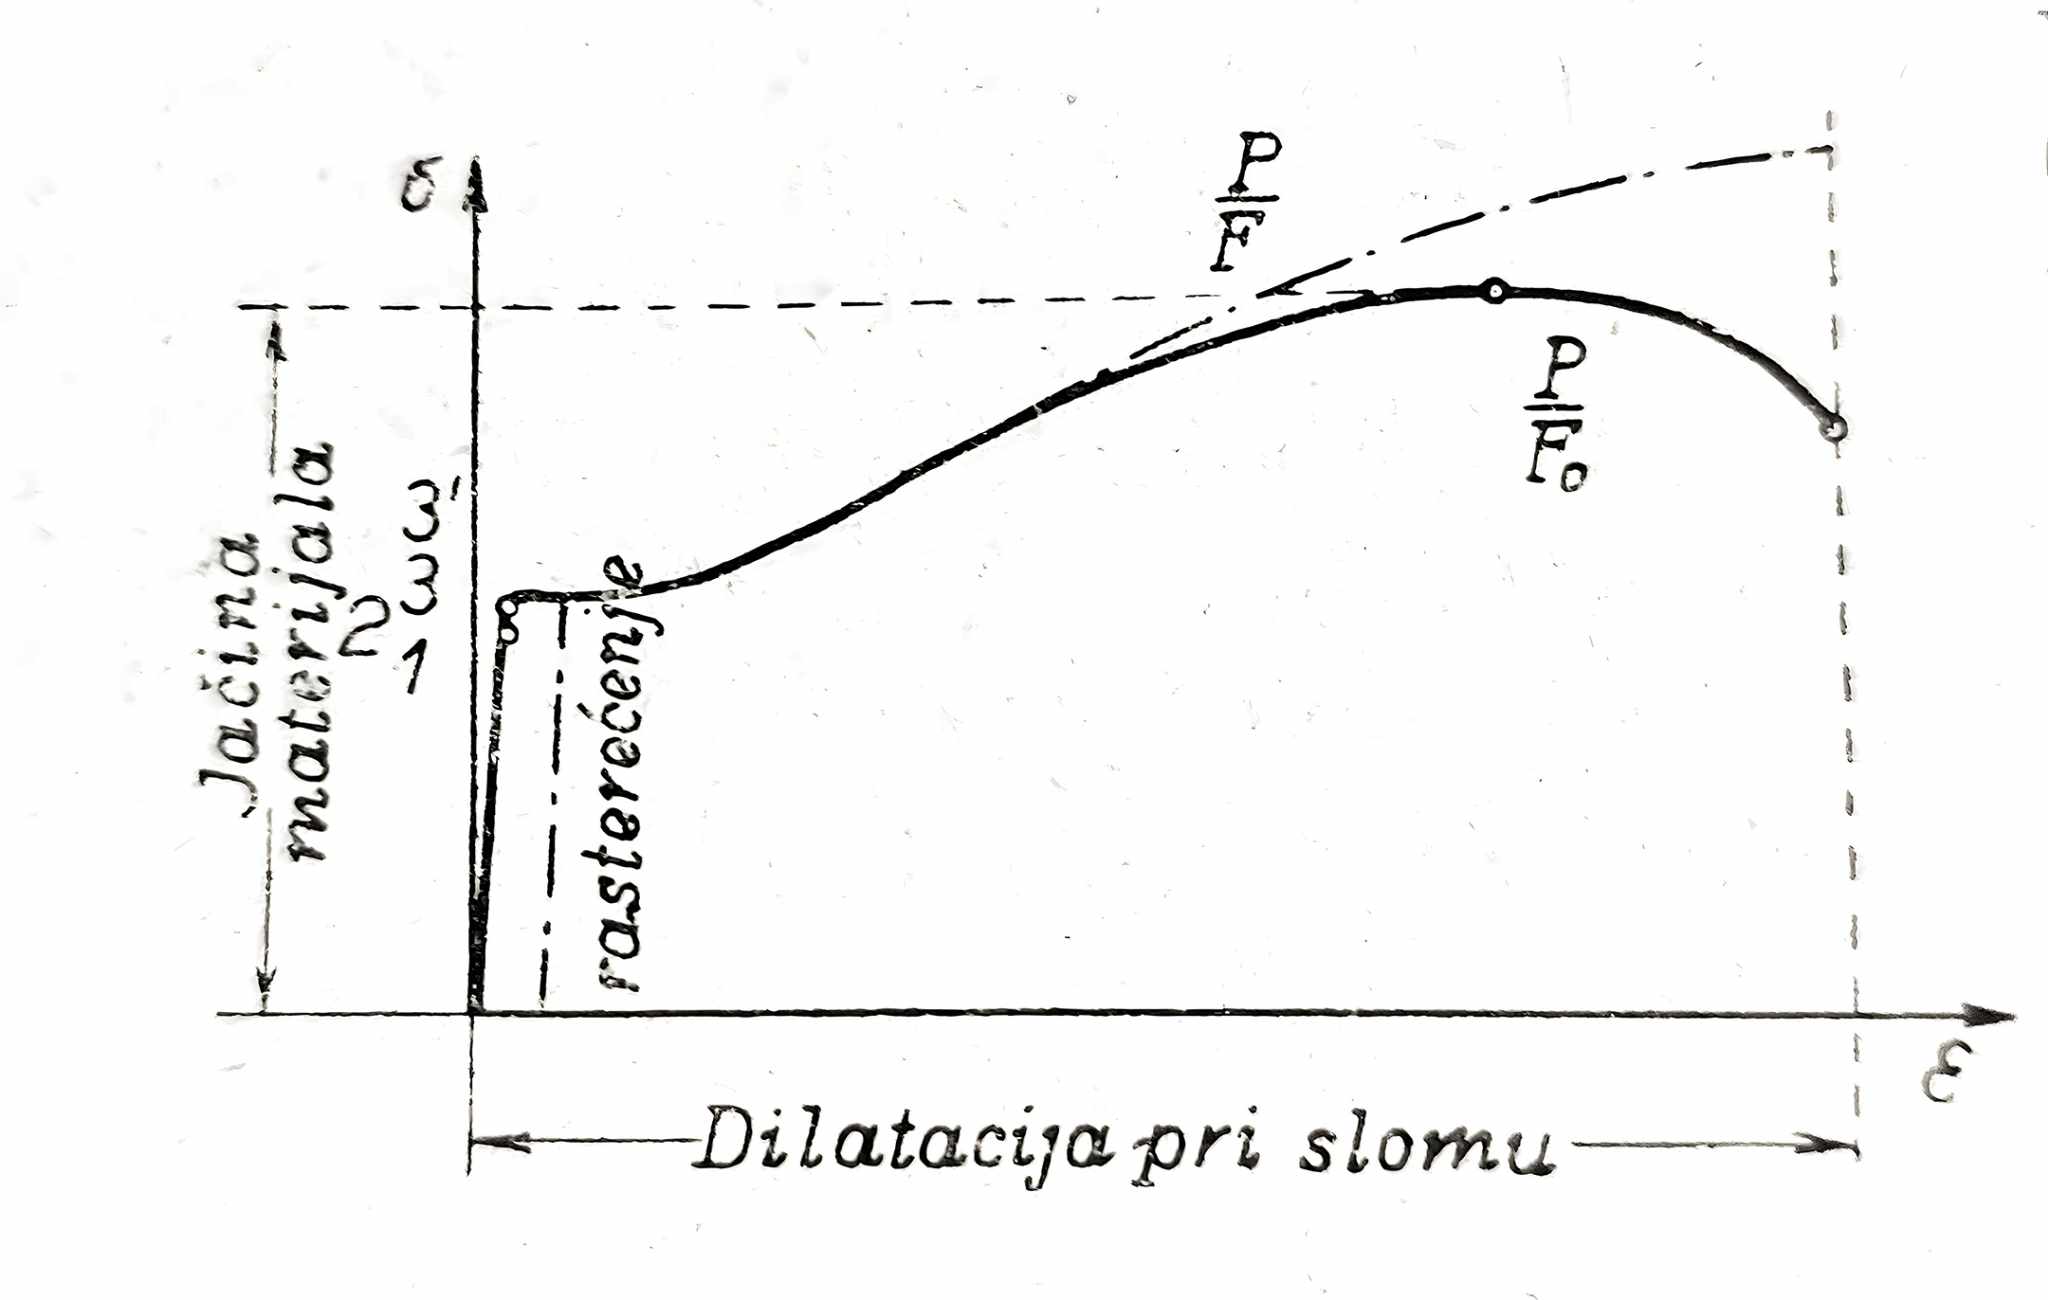
_1= समानुपातिकता की सीमा _2 =लोच सीमा 3 = यील्ड की निचली सीमा [3’= उपज की ऊपरी सीमा]
आरंभ में विकृति बहुत छोटी होती है और तनाव के समानुपाती होती है, जैसा कि Hooke का नियम मांगता है। किसी निश्चित तनाव के बाद समानुपातिकता समाप्त हो जाती है और विकृति अधिक तेजी से बढ़ती है। इस समानुपातिक सीमा की सटीक स्थिति निर्धारित करना कठिन है। मापन जितना अधिक सटीक होगा, यह उतनी ही कम पाई जाती है। अधिकांश पदार्थों के लिए यह δ=0 पर स्थित होती है, और Hooke का नियम तब केवल लोचदार व्यवहार का पहला सन्निकटन, अर्थात् निर्देशांक मूल के आसपास Taylor श्रेणी में फलन ℇ=ℇ (δ) के विकास का पहला पद, प्रस्तुत करता है। यदि छड़ पर भार हटा दिया जाए, तो यह देखा जाता है कि, जब तनाव बहुत अधिक नहीं था, विकृति भी हूक के नियम के अनुसार समाप्त हो जाती है। लेकिन यह भी तब बदल जाता है जब एक निश्चित तनाव, जो अनुपातिक सीमा के निकट स्थित होता है, तथाकथित लोच सीमा; पार हो जाती है; तब कुल विकृति लोचदार (प्रतिवर्ती) और अनलोचदार (स्थायी) भागों से मिलकर बनती है। लोच सीमा को भी ठीक-ठीक निर्धारित नहीं किया जा सकता; मापन की शुद्धता जितनी अधिक होती है, यह उतनी ही नीचे पाई जाती है।
हालाँकि इसका बड़ा तकनीकी महत्व है, क्योंकि यह पदार्थ-प्रतिरोध की लगभग सभी गणनाओं में महत्व की सीमा है, और साथ ही वह सीमा भी जहाँ प्रथम स्थायी क्षति उत्पन्न होती है, इसलिए नमूनों के परीक्षण के लिए इसे किसी स्वीकृत परंपरा द्वारा स्पष्ट रूप से परिभाषित किया जाता है; उदाहरण के लिए, सीमा 0,2% के रूप में वह तनाव दर्शाया जाता है जिस पर स्थायी विकृति 0,2% तक पहुँचती है।
लोच सीमा पार करते ही विकृति अचानक बढ़ती है और वह नग्न आँखों से दिखाई देने लगती है; लगभग स्थिर तनाव पर छड़ लगातार लंबी होती जाती है। इस तनाव को प्रवाह सीमा कहा जाता है।
सामग्री-परीक्षण की हाइड्रॉलिक मशीनों में उपज (yielding) की शुरुआत के बाद, तनाव में अधिक या कम स्पष्ट गिरावट भी देखी जा सकती है, जैसा कि ग्राफ में टूटी हुई वक्र रेखा से दर्शाया गया है; तब अधिकतम को ऊपरी उपज-सीमा कहा जाता है, और उसके बाद आने वाले स्थिर उपज-तनाव को निचली उपज-सीमा कहा जाता है।
जब एक निश्चित विकृति प्राप्त हो जाती है, जो लगभग पूरी तरह अवैश्विक होती है, तब तनाव फिर से बढ़ने लगता है; पदार्थ कठोर होने लगता है। इस भार-क्षेत्र में पट्टी के अनुप्रस्थ काट में (अवैश्विक) पार्श्व संकुचन के कारण उल्लेखनीय कमी आती है, और तनाव तथा विकृति आरेख का आगे का विकास मुख्यतः इस बात पर निर्भर करता है कि तनाव की गणना करते समय पट्टी पर कार्य करने वाला तनन बल P प्रारंभिक अनुप्रस्थ काट Fo से विभाजित किया जाता है या तात्कालिक अनुप्रस्थ काट F से। तकनीकी उद्देश्यों के लिए P/F वाला तनाव महत्वपूर्ण है। यह तनाव एक अधिकतम मान से गुजरता है, जिसे पदार्थ की दृढ़ता कहा जाता है, और जब यह अधिकतम पार हो जाता है, तो पट्टी एक स्थान पर बहुत संकरी हो जाती है और टूट जाती है। “वास्तविक तनाव” P/F टूटने तक बढ़ता रहता है।
अन्य धातुओं का व्यवहार यहाँ वर्णित व्यवहार से कई मामलों में भिन्न होता है। प्रवाह प्रायः स्पष्ट नहीं होता, और सुदृढ़ीकरण प्रत्यास्थता सीमा पार करने के तुरंत बाद शुरू हो जाता है।
भंगुर पदार्थों (पत्थर, काँच, कंक्रीट) में अलचक विकृतियाँ सामान्यतः छोटी होती हैं और बहुत थोड़ी सी प्रसार-वृद्धि पर ही विफलता हो जाती है। विफलता तक पदार्थ द्वारा झेली गई कुल प्रसार-वृद्धि उस पदार्थ की तन्यता (इसके विपरीत: भंगुरता) का माप है, और इस्पात के लिए इसे तकनीकी शर्तों में ठीक-ठीक निर्धारित किया जाता है। किंतु, चूँकि विफलता से ठीक पहले आगे की विकृति संकुचित अनुप्रस्थ काट के स्थान के आसपास केंद्रित हो जाती है, विफलता पर प्रसार-वृद्धि का मान इस बात के अनुसार भिन्न मिलता है कि मापन लंबाई के लिए दंड के बड़े या छोटे भाग को अपनाया जाए, इसलिए एकार्थक और परस्पर तुलनीय परिणाम प्राप्त करने के लिए पहले से कोई निश्चित परंपरा अपनानी पड़ती है। विफलता पर प्रसार-वृद्धि सामान्यतः इस प्रकार मापी जाती है कि व्यास d वाले गोल दंड पर परीक्षण से पहले मापन लंबाई l = 10 d अंकित कर दी जाती है और उसके बढ़ाव ∆l से विफलता पर प्रसार-वृद्धि ℇSl= ∆1/1 निकाली जाती है।
यदि भिन्न अनुप्रस्थ काट वाले डंडों की जाँच करनी हो, तो मापी जाने वाली लंबाई उस वृत्ताकार बेलनाकार डंडे के व्यास के अनुसार निर्धारित की जाती है जिसका अनुप्रस्थ काट-क्षेत्रफल समान हो।