स्थिर भारमा देखिने घटनाहरू
तनावको प्रभावअन्तर्गत सामग्रीको विकृति एक अत्यन्त जटिल घटना हो, त्यसैले यसलाई बुझ्न विभिन्न पक्षबाट सरलीकृत गर्नुपर्छ। यी सरलीकरणहरूमध्ये एउटा यो मान्यता हो कि भारहरू क्रमशः लागू गरिन्छन्, जसरी उदाहरणका लागि तन्य र संपीडन परीक्षणमा नमूनासँग गरिन्छ।
यदि तानमा भारित स्टिलको डण्डीलाई क्रमशः बढ्दै जाने भारमा राखेर यसको dilatacija ℇ मापन गरियो भने, चित्रमा देखाइएको आरेख प्राप्त हुन्छ।
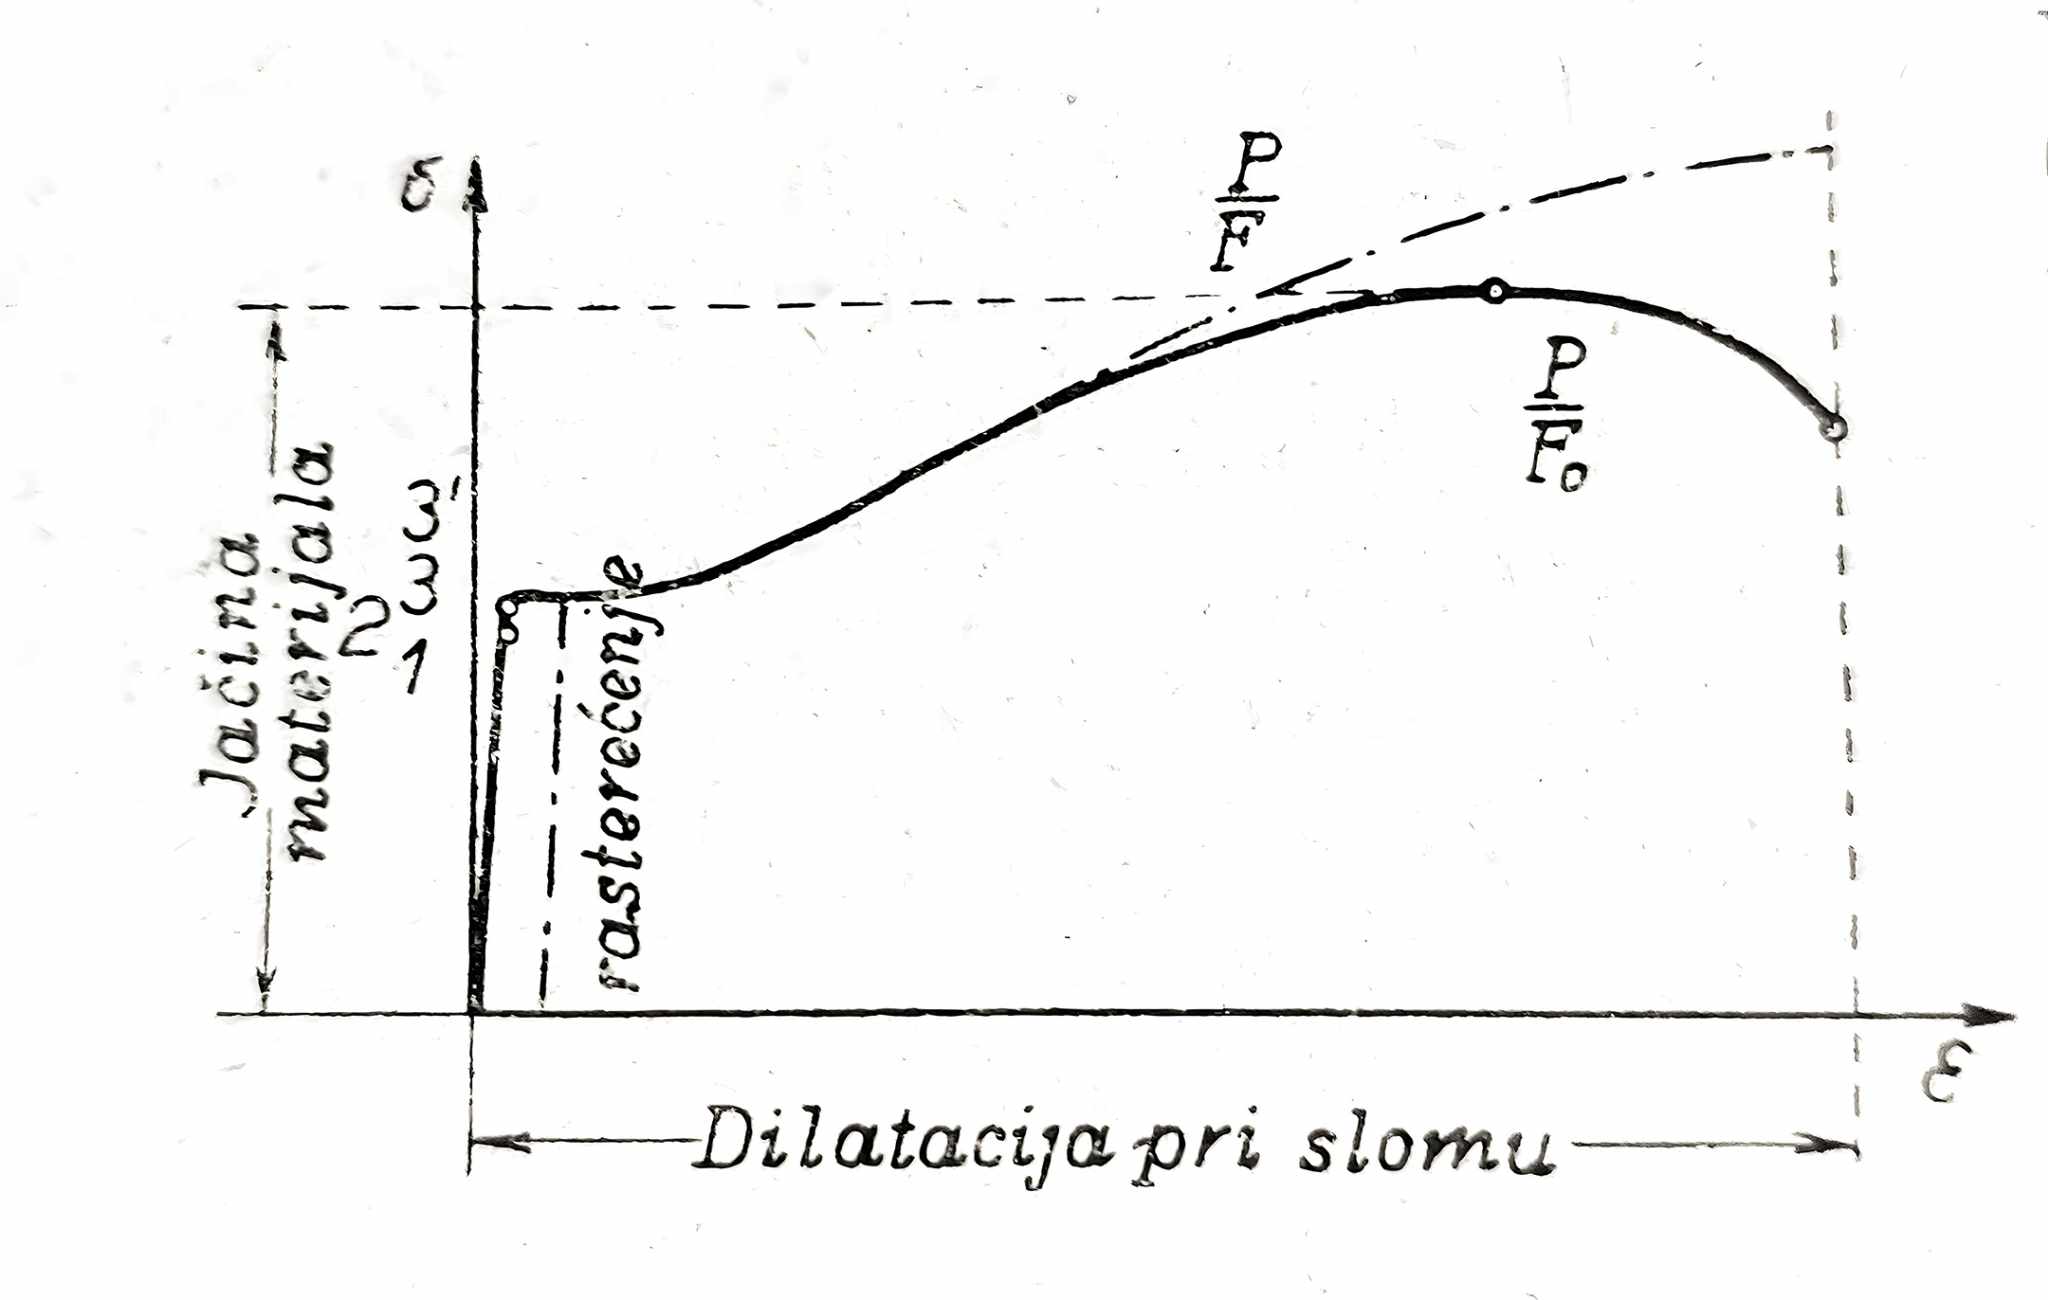
_1= समानुपातिकताको सीमा _2 =लोच सीमा 3 = उपजको तल्लो सीमा 3’= उपजको माथिल्लो सीमा
सुरुमा विस्तार धेरै सानो हुन्छ र तनावसँग समानुपाती हुन्छ, ठीक Hooke को नियमले माग गरेझैँ। कुनै निश्चित तनावपछि समानुपातिकता समाप्त हुन्छ र विस्तार छिटो बढ्न थाल्छ। यो समानुपातिक सीमाको ठ्याक्कै स्थान निर्धारण गर्न गाह्रो हुन्छ। मापन जति बढी सटीक हुन्छ, त्यो त्यति नै तल आउँछ। धेरैजसो पदार्थहरूका लागि यो δ=0 मा पर्छ, र Hooke को नियम त्यसबेला केवल लचकदार व्यवहार को पहिलो सन्निकटन, अर्थात् मूलबिन्दुको वरिपरि Taylor शृङ्खलामा रहेको ℇ=ℇ (δ) फलनको विकासको पहिलो पद मात्र हुन्छ। यदि डण्डीको भार हटाइयो भने, तनाव अत्यधिक ठूलो नभएको अवस्थामा हुकको नियमअनुसार विकृति पनि हराउँछ भन्ने कुरा देखिन्छ। तर यो पनि तब बदलिन्छ जब प्रोपोर्शनलिटीको सीमाको नजिक पर्ने कुनै निश्चित तनाव, तथाकथित लोचको सीमा; पार गरिन्छ; तब कुल विकृति लोचदार (फिर्तिने) र अलोचदार (स्थायी) भागमा विभाजित हुन्छ। लोचको सीमा पनि ठ्याक्कै निर्धारण गर्न सकिँदैन, मापनको शुद्धता जति बढी हुन्छ, यो त्यति तल देखापर्छ।
तर, यसको ठूलो प्राविधिक महत्त्व भएकाले, किनकि यसले पदार्थको प्रतिरोधसम्बन्धी प्रायः सबै गणनामा महत्त्वको सीमा प्रतिनिधित्व गर्छ, र साथसाथै पहिलो स्थायी क्षति उत्पन्न हुने सीमा पनि हो, नमूनाहरूको परीक्षणका लागि यसलाई कुनै स्वीकारिएको परम्पराद्वारा कडाइका साथ परिभाषित गरिन्छ, त्यसैले, उदाहरणका लागि, 0,2% को सीमा भन्नाले त्यस्तो तनावलाई जनाइन्छ, जसमा स्थायी विस्तार 0,2% पुग्छ।
लोच सीमालाई पार गरेलगत्तै विकृति तीव्र रूपमा बढ्छ र खुला आँखाले देख्न सकिन्छ; लगभग स्थिर तनावमा डन्डी निरन्तर लम्बिँदै जान्छ। यो तनावलाई बहाव सीमा भनिन्छ।
सामग्री परीक्षण गर्ने हाइड्रोलिक मेसिनहरूमा, उपज सुरु भएपछि तनावमा कम वा बढी स्पष्ट गिरावट पनि देख्न सकिन्छ, जस्तै चित्रमा टुटेको रेखाले देखाइएको छ; त्यस अवस्थामा अधिकतमलाई माथिल्लो उपज सीमा भनिन्छ, र त्यसपछि आउने स्थिर उपज तनावलाई तल्लो उपज सीमा भनिन्छ।
निश्चित विकृति पुगेपछि, जुन लगभग पूर्ण रूपमा अवलोचनीय हुन्छ, तनाव फेरि बढ्न थाल्छ र सामग्री कडा हुँदै जान्छ। यस लोडिङ क्षेत्रमा अवलोचनीय पार्श्व संकुचनका कारण दण्डको अनुप्रस्थ क्षेत्रफलमा स्पष्ट कमी आउँछ, र तनाव तथा विकृतिको आरेखको थप क्रम मुख्यतः यसमा निर्भर हुन्छ कि तनाव गणना गर्दा दण्डमा लाग्ने तान्ने बल P लाई प्रारम्भिक क्षेत्रफल Fo ले भाग गर्ने हो कि तत्क्षणिक क्षेत्रफल F ले। प्राविधिक प्रयोजनका लागि P/F तनाव महत्त्वपूर्ण हुन्छ। यो तनाव एक अधिकतम मानसम्म पुग्छ, जसलाई सामग्रीको बल भनिन्छ, र त्यो अधिकतम पार भएपछि दण्ड एक स्थानमा धेरै साँघुरो भई टुट्छ। „वास्तविक तनाव“ P/F विफलतासम्म बढिरहन्छ।
अन्य धातुहरूको व्यवहार यस यहाँ वर्णन गरिएको भन्दा धेरै हदसम्म फरक हुन्छ। प्लास्टिक प्रवाह प्रायः स्पष्ट हुँदैन, र कडापन सीमा पार गरेलगत्तै कठोरीकरण सुरु हुन्छ।
भंगुर सामग्रीहरू (ढुंगा, सिसा, कङ्क्रीट) मा अपरूपणीय विकृतिहरू सामान्यतया साना हुन्छन् र सानो नै विकृतिमा पनि भङ्ग हुन्छ। सामग्रीले भङ्गसम्म भोग्ने कुल विकृति त्यस सामग्रीको तन्यशीलताको (विपरीत: भंगुरताको) माप हो, र इस्पातका लागि यो प्राविधिक सर्तहरूमा ठीकसँग निर्दिष्ट गरिएको हुन्छ। तर, भङ्गको ठीक अघि थप विकृति संकुचित अनुप्रस्थ काट भएको स्थान वरिपरि केन्द्रित हुने भएकाले, भङ्गको समयमा विकृतिको भिन्न मान प्राप्त हुन्छ, मापन लम्बाइका लागि डण्डीको ठूलो वा सानो भाग लिइएको छ कि छैन भन्ने आधारमा। त्यसैले एकार्थक र आपसमा तुलना गर्न मिल्ने परिणामहरू प्राप्त गर्न पहिले नै कुनै निश्चित परम्परा अपनाउनुपर्छ। भङ्गको समयमा विकृति सामान्यतया यसरी मापन गरिन्छ: गोलाकार डण्डीको व्यास d मा परीक्षण अघि मापन लम्बाइ l = 10 d चिन्ह लगाइन्छ र त्यसको लम्बाइ-वृद्धि ∆l बाट भङ्गको समयमा विकृति ℇSl= ∆1/1 गणना गरिन्छ।
यदि फरक अनुप्रस्थ काट भएका डण्डीहरू परीक्षण गर्नु आवश्यक परेमा, मापन लम्बाइ त्यस्तो वृत्ताकार बेलनाकार डण्डीको व्यासअनुसार निर्धारण गरिन्छ जसको अनुप्रस्थ काट क्षेत्रफल उही हुन्छ।